Wellenkupplungen
Bearbeitete Kupplungsnaben und starre/flexible Verbindungselemente, die Wellen mit genauer Bohrungsausrichtung und Schlüssel- oder Klemmsitz verbinden. Geeignet für Servo-, Stepper- und industrielle Antriebsstränge, bei denen es auf Rundlauf und Rundlauf ankommt.
Überblick
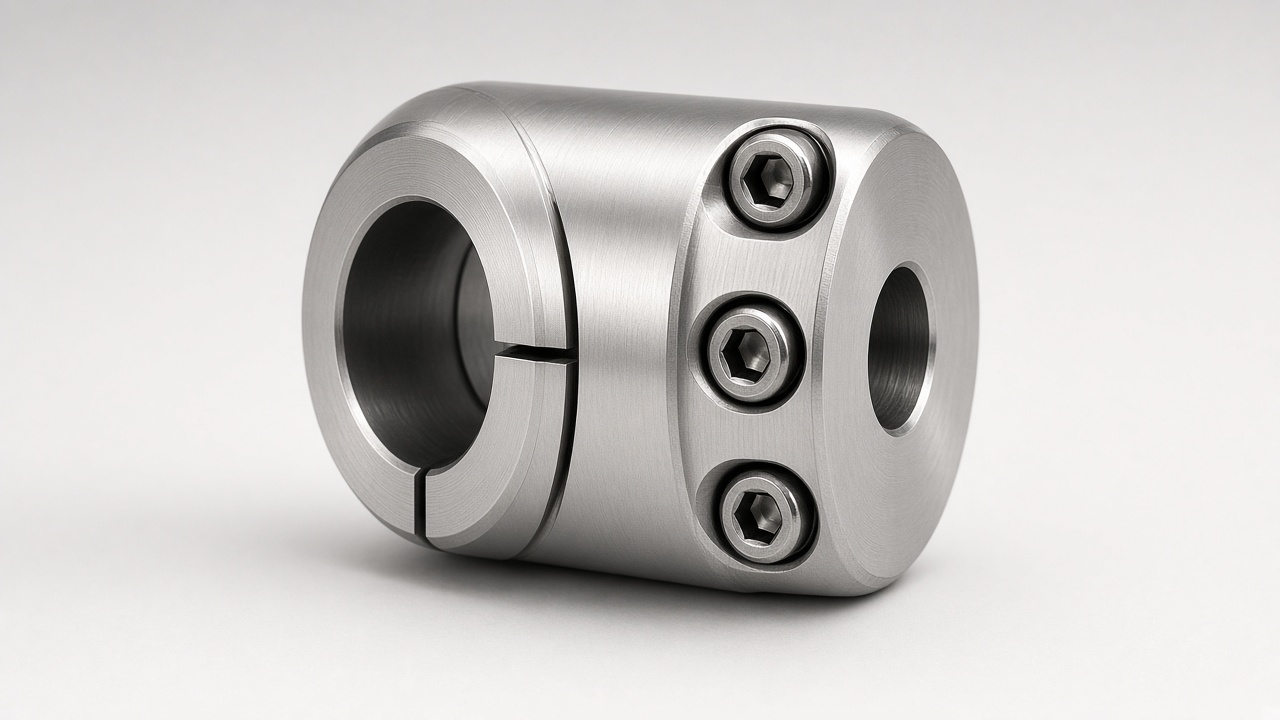
Starre und klammerartige Kupplungsnaben
Einzel- oder Doppelbohrung mit Schlüssel oder Stellschraube
Bohrungsrundlauf für Niederschlagsantriebe
Aluminium für trägheitsempfindliche Servos; Stahl für Drehmoment
Benutzerdefinierte AD-, Längen- und Flanschmuster
Wellenkupplung Spezifikationen
Bohrungen & Merkmale
- • Bohrung Ø5–Ø50 mm typisch
- • Keilnut nach DIN / ANSI oder kundenspezifisch
- • Klemmschlitze oder Gewindestifte
- • Stufenbohrung und Vorsteuerdurchmesser
- • Flanschbolzenkreise auf Anfrage
Genauigkeit
- • Bohrungstoleranz H7 / benutzerdefiniert
- • Bore-to-OD Rundlauf 0,02 mm Klasse
- • Strebschlagkontrolle
- • Breite und Tiefe der Keilnut zum Drucken
- • Waage für höhere U/MIN OPTIONAL
Materialien
- • EN AW-6061-T6 (AISI 6061) Aluminium
- • C45 (AISI 1045) / 42CrMo4 (AISI 4140) Stahl
- • X8CrNiS18-9/1.4305 (AISI 303)/304 rostfrei
- • Eloxiert oder schwarzes Oxid
- • Leichte Webdesigns
Common Applications
Bewegungssteuerung
- • Servomotor zur Kugelumlaufspindel
- • Stepper zu Leitspindel
- • Encoder-Stub-Adapter
- • Getriebeeingangsnaben
- • Prüfstand Antrieb links
Industrial Drives
- • Pumpen- und Lüfterwellen
- • Fördererantrieb verbindet
- • Mischerwellenanschlüsse
- • Werkzeugmaschinen-Hilfsmittel
- • OEM-Ersatznaben
Fertigungsmöglichkeiten der Wellenkupplung
Fräsen-Drehen und Fräsen für Kupplungsnaben, die Motoren und Lasten mit genauen Bohrungen verbinden - gebaut für mittlere und kleine CNC-Produktionsvolumina.
Bearbeiten
Fräs-Dreh-Naben
Eigenschaften von Keilnut und Klemme
Endbearbeitung
Flächenbilanz
Design & Engineering Services
Expert engineering support for your shaft requirements
Passendes Kupplungsdesign
- • Bohrungs- und Tastenauswahl
- • Klemm- vs. Stellschrauben-Wahl
- • Trägheits- und Materialberatung
- • Anleitung zu Fehlausrichtungsgrenzen
- • Drop-in-Ersatz
Bearbeitungsunterstützung
- • One-Setup-Fräs-/Drehnaben
- • Keilnut-Räummaschine oder -Mühle
- • Prototyp dann Liste schneiden
- • Beschichtungen und Kennzeichnung
- • Eingangsprüfmuster
Verwandte Wellenlösungen
Kundenspezifische Welle
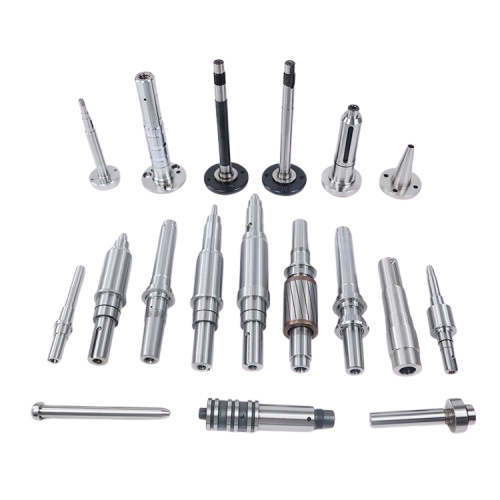
Maßgeschneidert nach genauen Kundenspezifikationen mit Präzisionstechnik und fortschrittlichen Designfähigkeiten. Unsere kundenspezifischen Wellen sind so konstruiert, dass sie Ihre spezifischen Anwendungsanforderungen erfüllen und komplexe Geometrien, kundenspezifische Materialien und enge Toleranzen für optimale Leistung in Spezialausrüstung und Hochleistungssystemen bieten.
Geschmiedete Wellen
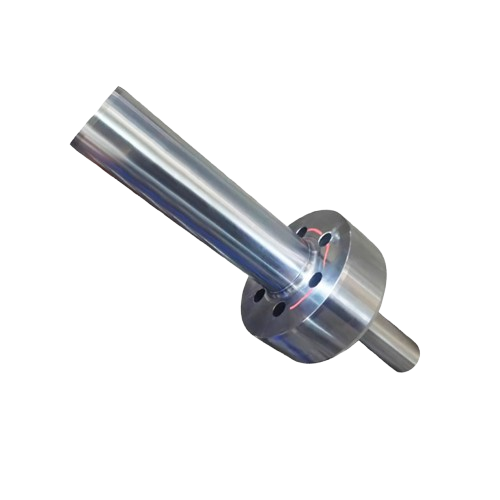
Verbesserte Materialstruktur durch fortschrittliche Schmiedetechniken für überragende Festigkeit und Haltbarkeit. Unsere geschmiedeten Wellen zeichnen sich durch eine verbesserte Kornstruktur, erhöhte Zugfestigkeit und außergewöhnliche Ermüdungsbeständigkeit aus und sind ideal für Schwerlastanwendungen in Bauausrüstung, Bergbaumaschinen und Stromerzeugungssystemen.

Zahnradwellen
Fachgerecht konstruiert für nahtlose Zahnradsystemintegration mit Präzisionstechnik für optimale Leistung. Unsere Zahnradwellen bieten kundenspezifische Zahnradprofile, präzise Zahngeometrie und fortschrittliche Oberflächenbehandlungen, die gleichbleibende Qualität und zuverlässigen Betrieb in Automobilgetrieben, Industriegetrieben und Kraftübertragungsanwendungen gewährleisten.
Frequently Asked Questions
Machen Sie komplette flexible Kupplungen oder nur Naben?
Wir bearbeiten starre Naben, Klemmnaben und kundenspezifische Steckverbinder. Für Elastomer- oder Balg-Flexelemente können wir die Metallhälften passend zu Ihrem gewählten Einsatz bearbeiten.
Können Bohrungen auf jeder Seite unterschiedlich sein?
Ja. Stufenbohrungen und Doppeldurchmesser sind üblich, wenn eine Motorwelle mit einer anderen Lastwelle verbunden wird.
Aluminium oder Stahl für Servokupplungen?
Aluminium reduziert die Trägheit für hochbeschleunigte Servos; Stahl bewältigt ein höheres Drehmoment und Missbrauch. Wir helfen Ihnen bei der Auswahl aus Ihrem Spitzendrehmoment und Ihrer DREHZAHL.
Wie kontrollieren Sie den Rundlauf?
OD-Bohren und Endbearbeitung in einem Setup, plus Rundlaufprüfungen. Kritische Naben können bei Bedarf nach der Wärmebehandlung geschliffen oder fertiggebohrt werden.
Vorlaufzeit für benutzerdefinierte Hubs?
Einfache Naben oft 1–2 Wochen; eloxierte oder verschlüsselte Produktionschargen 2–4 Wochen je nach Menge.
Benutzerdefinierte Wellenkupplungen & Naben
Stellen Sie Bohrungsgrößen, Keilnuten und OD-Umschlag zur Verfügung. Wir bearbeiten starre Naben und klemmenartige Verbinder, die zu Ihrem Motor und Ihren Lastwellen passen.