Services d'impression 3D
Nous fabriquons des pièces additives pour prototypes fonctionnels, contrôles d'assemblage et petites séries. Choisissez SLA, SLS, FDM, MJF ou AM métal selon matériau, finition et résistance—puis RFQ avec CAD et paliers de quantité.
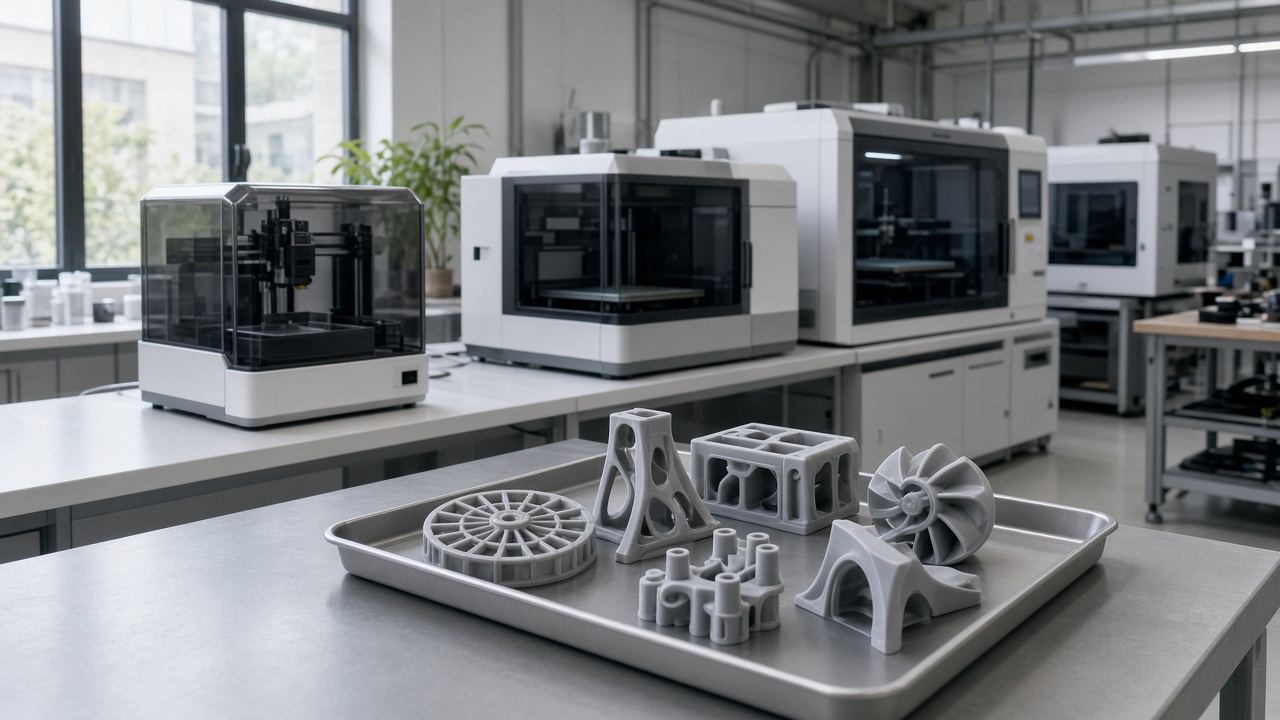
Procédés d'impression 3D
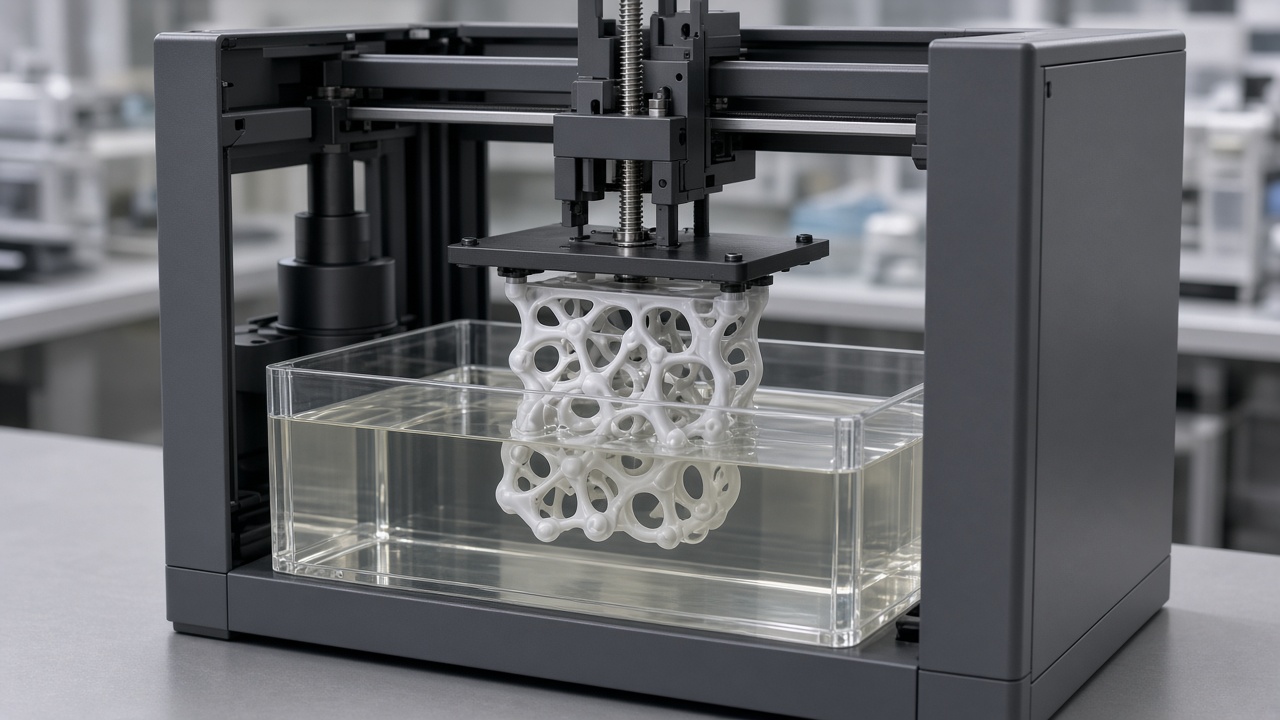
Impression 3D SLA
Stéréolithographie pour pièces résine haute définition et surfaces lisses.
- •Haute définition et finition lisse
- •Résines transparentes et techniques
- •Prototypes d'ajustement et cosmétiques
- •Options de finition secondaire
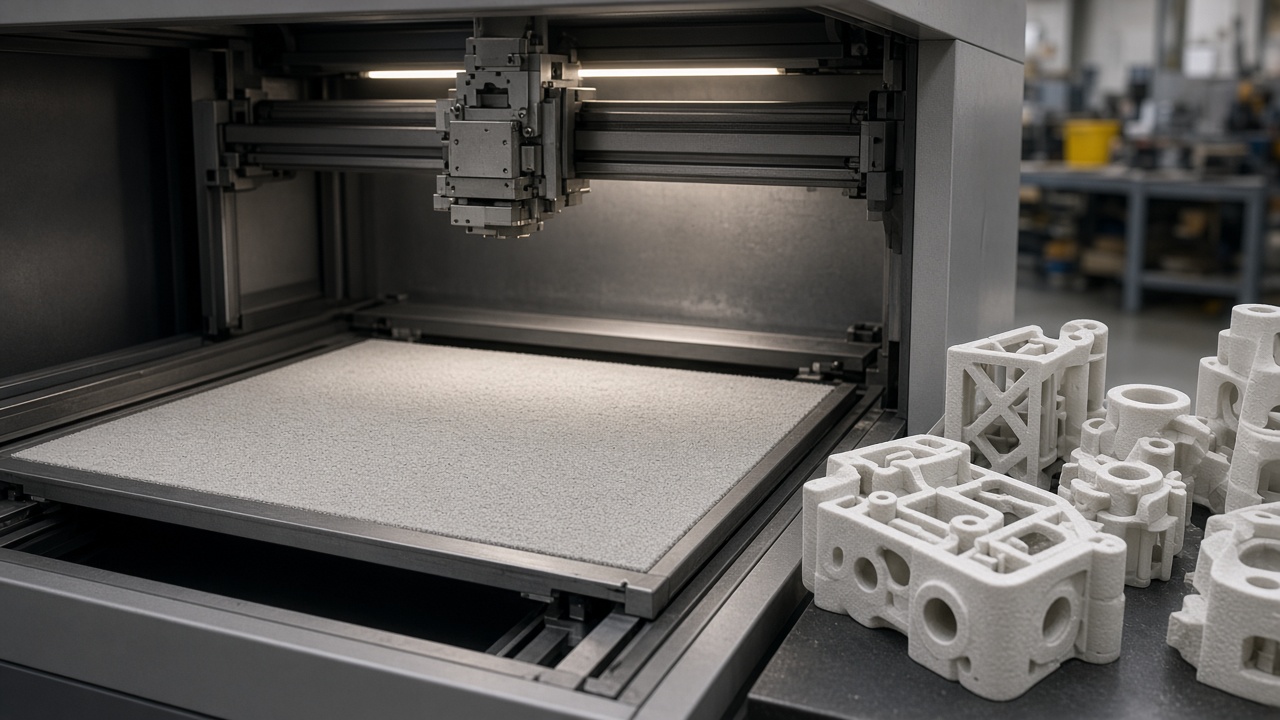
Impression 3D SLS
Frittage laser sélectif pour pièces nylon durables sans supports.
- •Poudres PA12 / PA11
- •Sans structures de support
- •Prototypes fonctionnels
- •Petits lots de production
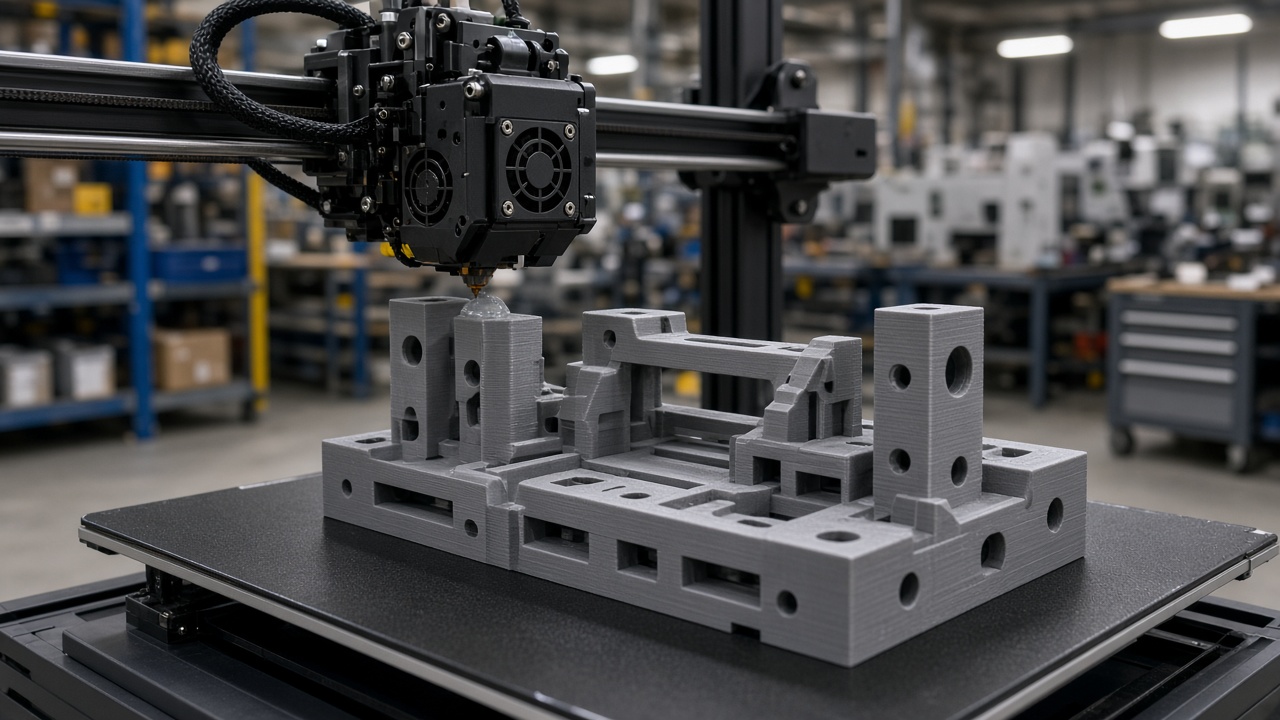
Impression 3D FDM
Dépôt de fil fondu (FFF) pour plastiques techniques économiques.
- •ABS, PLA, PETG, Nylon
- •Grands volumes de construction
- •Montages et gabarits
- •Builds rapides et économiques
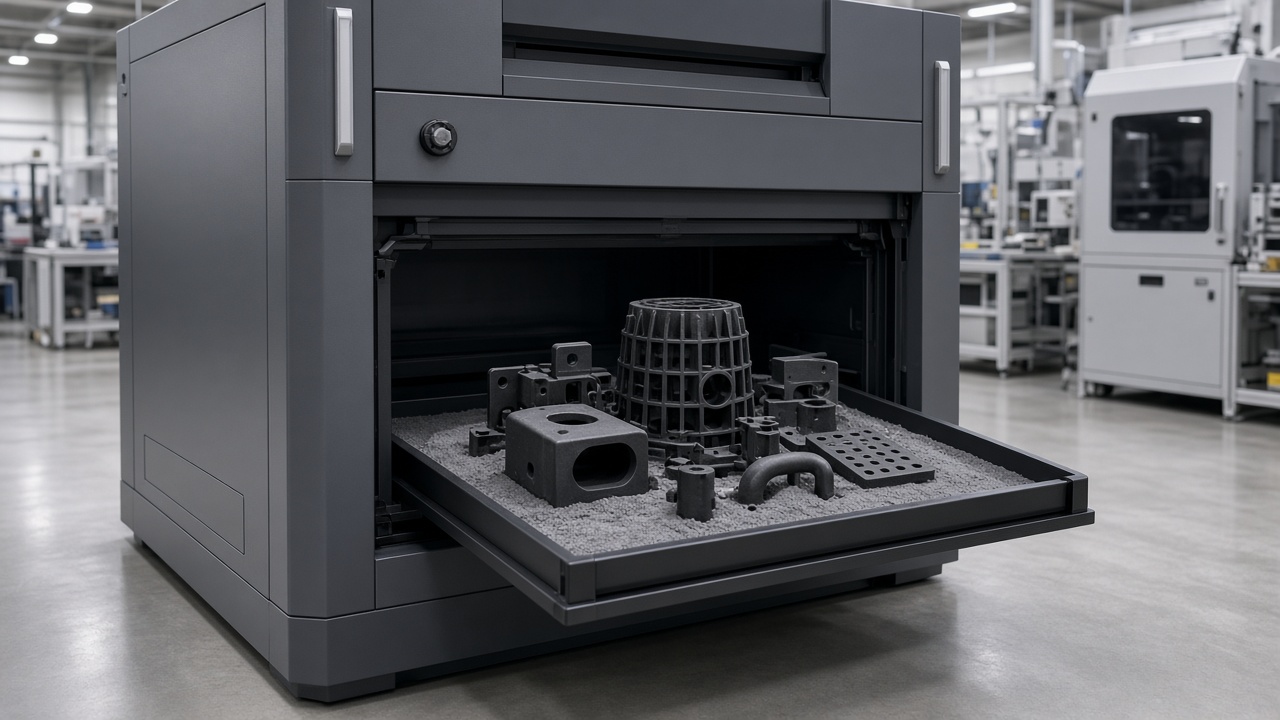
Impression 3D MJF
Multi Jet Fusion pour propriétés mécaniques régulières et nylon proche production.
- •PA12 / PA11 / TPU
- •Résistance isotrope
- •Lots répétables
- •Adapté à la production bridge
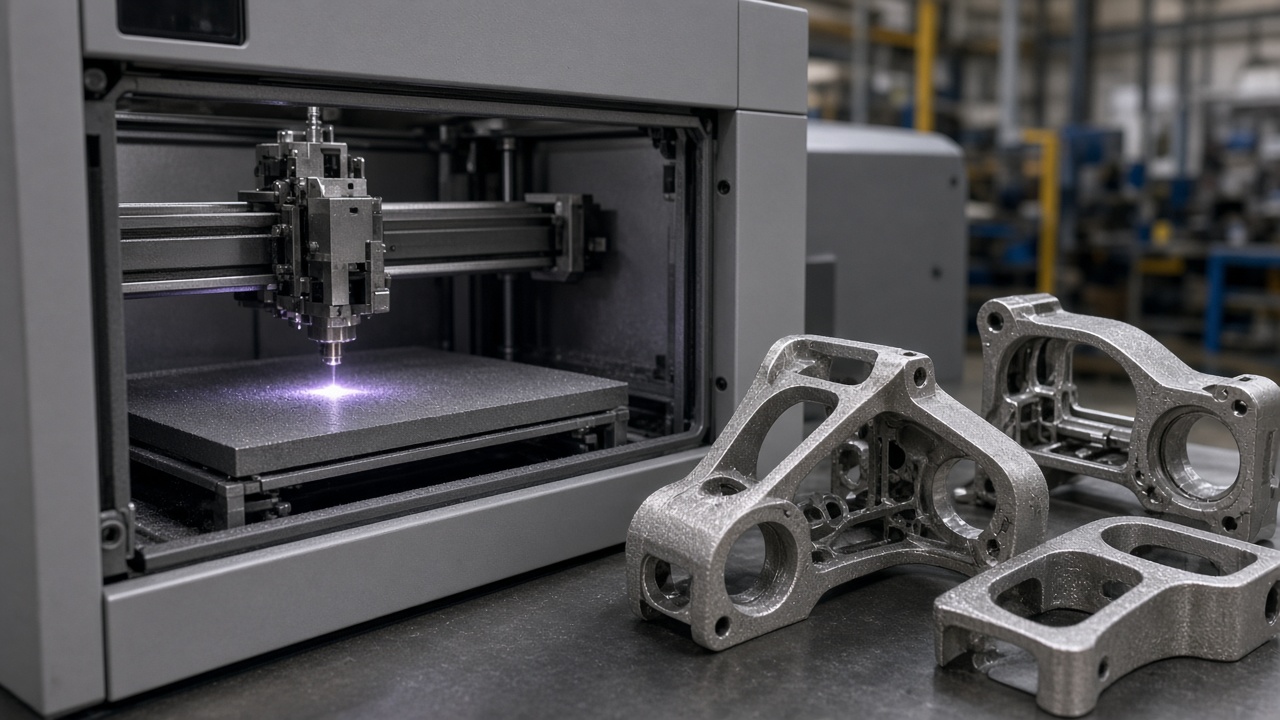
Impression 3D métal
Additif métal DMLS/SLM pour géométries complexes difficiles à usiner.
- •Alliages inox, Al, Ti
- •Canaux internes
- •Treillis allégés
- •Usinage secondaire disponible
Pourquoi les acheteurs choisissent l'additif
Capacités concrètes pour prototypes et séries bridge
Rapidité vers la pièce
Liberté géométrique
Adéquation procédé
Support acheteur
Applications courantes
Développement produit
- •Modèles de concept
- •Contrôles d'assemblage
- •Études ergonomiques
- •Échantillons marketing
- •Revues de design
Industrie et montages
- •Gabarits sur mesure
- •Aides d'assemblage
- •Mors souples
- •Jauges
- •Capots de protection
Électronique et boîtiers
- •Coques d'appareils
- •Guides câbles
- •Prototypes de supports
- •Boîtiers résistants à la chaleur
- •Mockups de connecteurs
Développement dispositifs médicaux
- •Études de forme
- •Prototypes de guides chirurgicaux
- •Poignées d'instruments
- •Modèles de formation
- •Pilotes de boîtiers
Automobile et mobilité
- •Pilotes de garnitures intérieures
- •Prototypes de conduits
- •Concepts de supports
- •Montages capteurs
- •Mockups d'éclairage
Production petite série
- •Pièces de rechange
- •Séries bridge avant outillage
- •Nylon end-use sur mesure
- •Supports AM métal
- •Capots de remplacement
Aperçu des matériaux
Résines, poudres, filaments et alliages métalliques que nous traitons couramment
Résines SLA
- • Résines standard / tough
- • Transparent / translucide
- • Résines haute température
- • Flexible / type caoutchouc
- • Coulable (sur demande)
Poudres SLS / MJF
- • PA12
- • PA11
- • Nylon chargé verre
- • TPU (MJF)
- • Grades ignifuges (disponibilité variable)
Filaments FDM
- • PLA
- • ABS / ASA
- • PETG
- • Nylon / PA-CF
- • PC, classe ULTEM (disponibilité variable)
Alliages AM métal
- • Inox 316L / 17-4 PH
- • AlSi10Mg
- • Ti-6Al-4V
- • Aciers à outils (selon projet)
- • Alliages type Inconel (selon projet)
Finitions
- • Tel qu'imprimé
- • Sablage
- • Teinture / couleur
- • Lissage vapeur (plastiques sélectionnés)
- • Usinage CNC secondaire
Options d'inspection
- • Contrôles dimensionnels ponctuels
- • Notes premier article
- • Certificats matière si commandés
- • Photos avant expédition
- • Emballage export
Questions fréquentes
Quel procédé d'impression 3D choisir ?
SLA pour le détail fin et le cosmétique lisse ; SLS/MJF pour un nylon durable ; FDM pour montages économiques et grandes pièces ; AM métal quand la géométrie métallique complexe est requise. Partagez CAD et usage—nous recommandons un procédé avec le devis.
Proposez-vous l'impression 3D comme service de production ?
Oui. Nous fabriquons en additif pour prototypes et petites séries. Pour de gros volumes annuels, nous recommandons souvent le passage au CNC ou à l'injection après gel du design.
Quels formats de fichiers acceptez-vous ?
STEP, STL, 3MF et OBJ sont courants. STEP est préféré quand la précision dimensionnelle compte ; STL/3MF conviennent aux maillages prêts à imprimer.
Quelles tolérances l'additif peut-il tenir ?
L'AM polymère typique est souvent dans la plage ±0,1–0,3 mm selon procédé, taille et orientation. L'AM métal peut nécessiter de l'usinage sur les ajustements critiques. Indiquez les CTQ sur le plan.
Pouvez-vous finir ou usiner les pièces imprimées ?
Oui—sablage, teinture, vernis et CNC secondaire sur portées ou filetages selon procédé et matériau.
L'impression 3D métal est-elle disponible ?
Oui. Nous proposons un additif métal type DMLS/SLM pour inox, aluminium et titane couramment demandés pour supports et canaux complexes. Usinage et traitement thermique peuvent être chiffrés.
Comment fonctionne le prix ?
Les devis se basent sur le volume (boîte englobante + matière), supports/post-traitement, finition et quantité. Remises de lot pour lots MJF/SLS répétitifs.
Revendiquez-vous des certifications aérospatiales ou nucléaires pour l'AM ?
Non. Nous utilisons un langage de capacité mesuré : nous fabriquons pour des acheteurs industriels et commerciaux. Les programmes réglementés nécessitent votre plan QA et des certifications explicites sur le PO.
Les pièces AM peuvent-elles remplacer l'injection ?
Pour les faibles volumes, oui. Pour le cosmétique et le coût unitaire à l'échelle, le moulage gagne généralement après amortissement de l'outil. Beaucoup d'acheteurs utilisent l'AM en production bridge pendant la découpe des outils.
Où les pièces sont-elles fabriquées et expédiées ?
Partsproto fabrique en Chine et expédie aux acheteurs internationaux. Le délai inclut production et logistique export.
Hub impression 3D—ce que nous proposons
Ce hub couvre les parcours additifs polymère et métal pour prototypes, montages et pièces petite série.
Utilisez les pages enfants pour matériaux et DFM par procédé ; cette page pour choisir SLA vs SLS vs FDM vs MJF vs AM métal.
Partsproto chiffre depuis la Chine pour acheteurs internationaux—recommandation de procédé, finitions et emballage export font partie de l'échange.
- → Besoin de pièces avant outillage dur
- → Géométrie complexe coûteuse à usiner
- → Petites séries nylon ou résine end-use
- → Pièces métal avec canaux internes ou treillis
Comment se déroule une commande d'impression 3D
Choix du procédé
Aligner géométrie, résistance et finition sur SLA, SLS, FDM, MJF ou AM métal.
DFM et orientation
Parois, trous, supports et orientation de build revus avec le devis.
Impression et post-traitement
Build, dépoudrage/cuisson/retrait supports et finitions convenues.
Contrôle
Contrôles ponctuels sur CTQ ; notes FAI si commandées.
Emballage et expédition
Emballage prêt export vers votre entrepôt international.
Conseils DFM avant un RFQ additif
- •Indiquez épaisseur minimale de paroi et tailles de trous—chaque procédé a des limites différentes.
- •Marquez faces cosmétiques et ajustements critiques ; retrait AM et lignes de couche varient.
- •Pour l'assemblage, laissez des jeux plus larges qu'en CNC sauf usinage secondaire.
- •Nommez le grade matière et toute exposition chaleur/chimique tôt.
- •Si le volume annuel croît, demandez un trajet de transition CNC ou injection.
Contrôle et qualité
- ✓Contrôle visuel des défauts de build et classe de finition.
- ✓Contrôles dimensionnels ponctuels sur features critiques si spécifiés.
- ✓Notes de lot matière quand poudres/résines exigent traçabilité.
- ✓Contrôle optionnel après usinage sur portées AM métal.
- ✓Photos avant expédition internationale sur demande.
Délai et taille de lots
Les prototypes polymère simples partent souvent en quelques jours ouvrés après gel DFM ; AM métal complexe et gros lots prennent plus longtemps. Demandez les paliers 1 / 10 / 50 / 200. Les étapes de finition (teinture, polissage, CNC) ajoutent du calendrier.
Prêt à lancer un projet d'impression 3D ?
Envoyez STEP/STL, préférence matière, notes de finition et quantité—nous répondons avec une recommandation de procédé et une indication de délai.