Pliage CNC (presse plieuse)
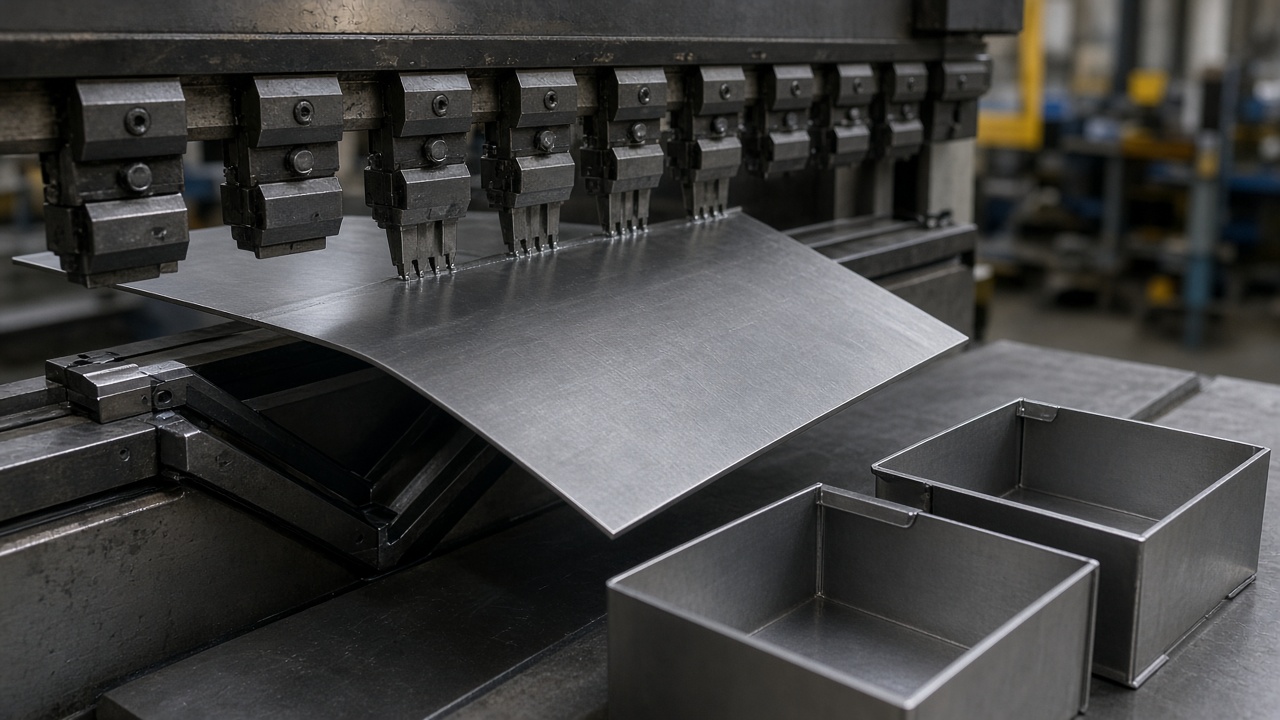
Formage presse plieuse précis pour brides, caissons et séquences de plis complexes. Nous formons des flans laser en boîtiers et supports—avec DFM sur déduction de pliage et dégagements.
Avantages clés
Raisons concrètes pour lesquelles les acheteurs choisissent le pliage CNC pour programmes tôlerie.
Contrôle d'angle
Angles presse répétables
Brides et caissons précis
- •Séquences multi-plis
- •Compensation retour élastique
- •Boîtiers caisson
- •Profils en U
Formage boîtiers
Du plat au 3D
Boîtiers et panneaux
- •Caissons 4 côtés
- •Plis en Z
- •Décalages
- •Ourlets (sélection)
Support DFM
Déduction et dégagement
Revue développé avec le devis
- •Trou-à-pli
- •Dégagements de pliage
- •Notes facteur K
- •Angles critiques
Gamme matière
Acier, inox, aluminium
Grades tôle courants
- •CRS
- •304 / 316
- •5052 / 6061
- •Autres sur demande
Flux intégré
Laser + pliage + finition
Continuité un atelier
- •Pose quincaillerie
- •Peinture poudre
- •Soudure
- •Kitting
Prêt export
Chine vers acheteurs internationaux
Pièces formées emballées protégées
- •Protection arêtes
- •Intercalaires
- •Carton / palette
- •Fret
Ce que nous proposons en pliage CNC
Formage presse plieuse
Brides, caissons et séquences multi-plis.
Fidélité d'angle
Standards atelier ou CTQ marqués
Planning séquence
Ordre pour éviter collisions
Choix outillage
Poinçons/matrices adaptés à l'épaisseur
Programmes boîtiers
Boîtiers électronique et équipements en tôle.
Construction caisson
Géométries 4 côtés et couvercles
Préparation quincaillerie
Trous et découpes avant/après pliage
Contrôles d'ajustement
Boîtiers prototype avant série
Secondaire
Après pliage.
PEM / clinch
Soudure
Peinture poudre
Assemblage
Industries et cas d'usage
Tôlerie commerciale et industrielle—langage de capacité mesuré sans certifications réglementaires surévaluées.
Électronique
Boîtiers et châssis.
- •Caissons
- •Panneaux avant
- •Supports
- •Capots
Contrôles industriels
Armoires et panneaux.
- •Armoires
- •Rails montage
- •Portes
- •Fonds
HVAC / équipements
Conduits et boîtiers équipements.
- •Brides
- •Conduits
- •Capots
- •Cadres
Machines OEM
Gardes et pièces structurelles.
- •Gardes
- •Cadres
- •Supports
- •Panneaux
Matériaux
Grades de tôle courants ; confirmez épaisseur et finition au devis.
Acier
- • Laminé à froid
- • Galvanisé
Inox
- • 304 / 304L
- • 316 / 316L
Aluminium
- • 5052
- • Tôle 6061
Notes qualité et contrôle
Contrôle pratique aligné sur les callouts RFQ—pas de claims aérospatiaux génériques.
Contrôles entrée
Matière et paramètres de build vérifiés par rapport à la commande
Revue en cours
Contrôles ponctuels sur features critiques pendant le post-traitement
Contrôle final
Visuel + notes dimensionnelles selon CTQ convenus
Emballage export
Emballage de protection pour fret international
Documentation
Notes matière et enregistrements d'inspection si commandés
Notre processus
Envoyer CAD et exigences
Téléversez STEP/DXF et indiquez matière, épaisseur, finition et quantité
Devis et notes DFM
Recommandation de procédé et retour fabricabilité
Fabriquer et finir
Découper/former/assembler, puis finitions convenues
Contrôler
Vérifier CTQ et cosmétique avant emballage
Expédier
Cartons prêts export vers votre destination
Questions fréquentes
Quels angles de pliage pouvez-vous tenir ?
Angles atelier courants avec compensation retour élastique ; marquez CTQ serrés sur le plan.
Faut-il le développé ?
Utile mais pas obligatoire—STEP avec modèle formé suffit souvent. Revue facteur K sur demande.
Longueur minimale de bride ?
Selon épaisseur et outillage ; brides trop courtes glissent. Nous signalons le risque en DFM.
Ourlets et décalages ?
Beaucoup de séquences ourlet et décalage possibles—partagez géométrie et épaisseur.
Fissures pliage aluminium ?
Certains grades alu nécessitent rayon intérieur plus grand ; indiquez matière et sens du grain.
Quincaillerie avant ou après pliage ?
Souvent avant revêtement ; l'ordre dépend de l'accessibilité—nous planifions ensemble.
Délai ?
Laser + pliage souvent environ une semaine après gel DFM pour pièces simples ; séquences complexes plus longues.
Certifications ?
Langage de capacité mesuré ; pas de certifications tôlerie aérospatiales génériques.
Pliage CNC—aperçu service
Les presses plieuses CNC forment flans plats en brides, caissons et profils.
Choisissez le pliage quand boîtiers et supports en tôle sont requis sans outillage embouti.
Partsproto combine laser + pliage + finition depuis la Chine pour acheteurs internationaux.
- → Boîtiers et caissons
- → Supports multi-plis
- → Prototypes avant emboutissage
- → Flux découpe-pliage intégré
Conseils DFM pour pliage CNC
- •Gardez distance trou-à-pli suffisante.
- •Ajoutez dégagements de pliage sur brides qui se rencontrent.
- •Adaptez rayon intérieur à épaisseur et matière.
- •Marquez angles critiques et faces de portée.
- •Vérifiez accessibilité quincaillerie après pliage.
Contrôle et qualité
- ✓Angles de pliage sur brides critiques.
- ✓Cotes formées externes sur CTQ.
- ✓Visuel fissures / marques.
- ✓Emballage export pour pièces formées.
Délai et taille de lots
Pièces un pli simples sont rapides ; caissons multi-plis avec revêtement demandent plus de jours. Demandez paliers 10 / 50 / 200.
Prêt à lancer votre prochain projet ?
Envoyez CAD, matière, finition et quantité—Partsproto renvoie notes de procédé, prix et indication de délai export.