Impression 3D métal (DMLS / SLM)
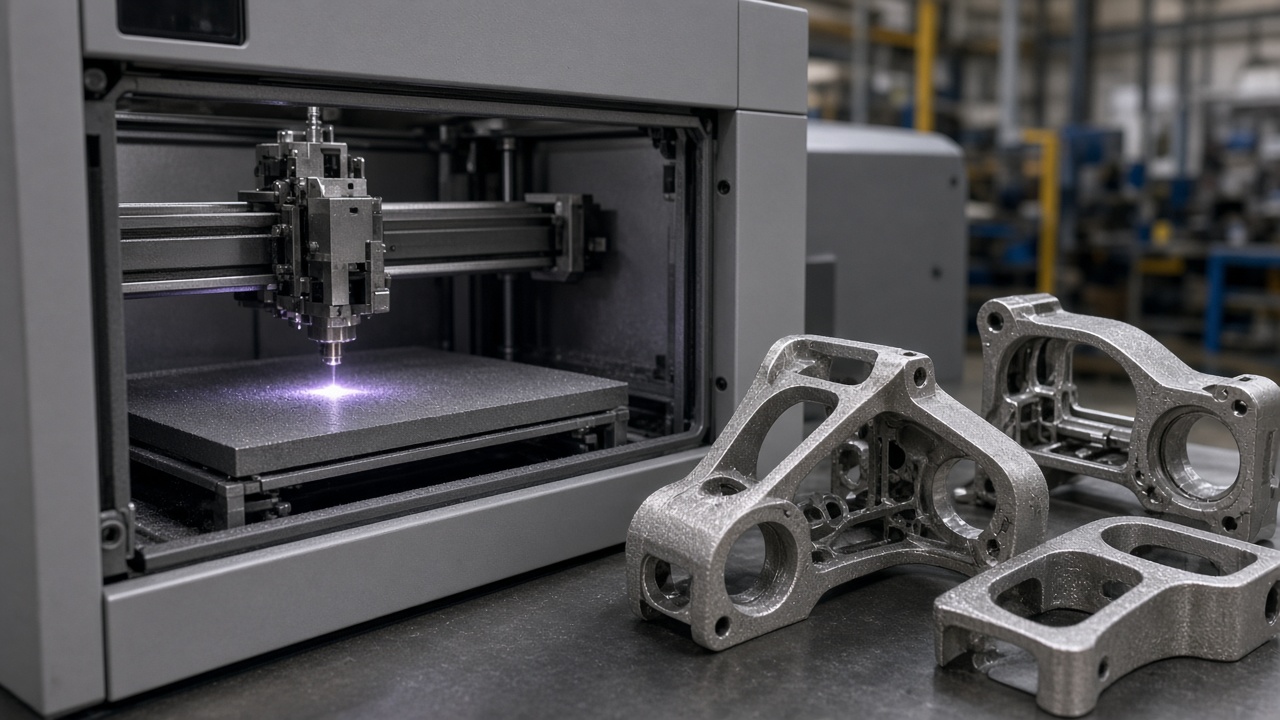
Nous proposons l'additif lit de poudre métal pour géométries complexes—canaux internes, treillis et pièces consolidées—en alliages inox, aluminium et titane. Usinage et traitement thermique chiffrés si besoin.
Avantages clés
Raisons concrètes pour lesquelles les acheteurs choisissent l'AM métal pour prototypes et petites séries.
Géométrie métal complexe
Features difficiles à usiner
Canaux, treillis, consolidations
- •Chemins de refroidissement internes
- •Options topologie
- •Moins d'assemblages
- •Supports custom
Options alliage
Métaux d'ingénierie courants
SS, Al, Ti et plus
- •316L / 17-4
- •AlSi10Mg
- •Ti-6Al-4V
- •Alliages projet
Fabrication hybride
Imprimer + CNC
Additif near-net + usinage
- •Faces de portée
- •Filetages
- •Surfaces d'étanchéité
- •Ajustements serrés
Allègement
Quand le design le permet
Treillis et parois minces
- •Études réduction masse
- •Réglage rigidité
- •Features conformes
- •Réduction nombre de pièces
Prototype à pilote
Sans outillage dur
Pièces métal avant fonderie/forge
- •Prototypes métal fonctionnels
- •Métaux de montage
- •Rechanges complexes
- •Builds R&D
Programmes export
Chine vers international
Dossier RFQ clair
- •Notes alliage + thermique
- •Options FAI
- •Emballage
- •Fret
Ce que nous proposons en AM métal
Builds AM métal
Fusion lit de poudre pour inox, aluminium, titane.
Revue design
Supports, orientation et évacuation poudre
Notes paramètres
Attentes densité et surface
Traitement thermique
Détente / vieillissement si spécifié
Post-usinage
Ajustements critiques et faces d'étanchéité usinés après print.
Portées CNC
Surfaces et alésages CTQ
Filetages
Coupés ou options hélicoïdales
État de surface
Callouts usiné vs as-built
Contrôle
Documentation dimensionnelle et matière si commandée.
CMM / jauges
Certificats matière
Notes densité
Photos
Industries et cas d'usage
Nous fabriquons pour des acheteurs commerciaux et industriels. Langage de capacité mesuré—pas de certifications réglementaires surévaluées sauf mention sur le PO.
Équipement industriel
Manifolds et supports complexes.
- •Manifolds
- •Buses
- •Montages custom
- •Inserts outillage
Énergie et fluide
Composants d'écoulement—programmes commerciaux.
- •Pilotes impulseurs
- •Boîtiers
- •Plaques canaux
- •Adaptateurs
Robotique / automation
Effecteurs allégés.
- •EOAT
- •Supports capteurs
- •Cadres custom
- •Prototypes
R&D / développement produit
Prototypes métal avant fonderie.
- •Forme et ajustement métal
- •Essais thermiques
- •Réduction assemblage
- •Builds pilotes
Matériaux
Grades courants que nous traitons ; disponibilité confirmée au devis.
Inox
- • 316L
- • 17-4 PH
Aluminium
- • AlSi10Mg
- • Autres Al (selon projet)
Titane
- • Ti-6Al-4V
Autres
- • Aciers outils (projet)
- • Alliages nickel (projet)
- • Alliages cuivre (projet)
Notes qualité et contrôle
Contrôle pratique aligné sur les callouts RFQ—pas de claims aérospatiaux génériques.
Revue de build
Orientation et stratégie supports vérifiées avant run
Contrôle post-process
Traitement thermique et HIP si commandés
QC usinage
CTQ vérifiés après CNC secondaire
Docs matière
Certificats alliage si requis sur PO
Posture capacité mesurée
Pas de certifications chambre aérospatiales/nucléaires génériques
Notre processus
CAD et choix alliage
Partagez STEP, alliage, traitement thermique et CTQ
DFM et devis
Supports, risque de distorsion et plan d'usinage
Impression et thermique
Build, détente / traitement thermique selon commande
Usinage et finition
Portées CNC, filetages, état de surface
Contrôle et expédition
Notes FAI si commandées ; pack export
Questions fréquentes
Quand l'AM métal est-il mieux que le CNC ?
Canaux internes, consolidation extrême ou géométries à nombreux montages. Les pièces prismatiques simples restent souvent CNC.
Les surfaces as-built nécessitent-elles l'usinage ?
Souvent oui pour faces d'étanchéité, paliers et filetages. Marquez CTQ.
Quels alliages proposez-vous ?
Couramment 316L, 17-4, AlSi10Mg, Ti-6Al-4V ; autres selon projet.
Traitement thermique ?
Détente et vieillissement disponibles si spécifiés pour l'alliage.
Densité / porosité ?
Le procédé vise haute densité ; pièces pression critiques nécessitent exigences et essais explicites sur le PO.
Délai ?
Plus long que l'AM polymère—print + thermique + usinage. Demandez le planning.
Certifications aérospatiales ?
Nous ne revendiquons pas de certifications AM aérospatiales ou nucléaires génériques. Langage de capacité mesuré pour acheteurs industriels/commerciaux.
Facteurs de coût ?
Hauteur, volume de supports, alliage, traitement thermique et temps d'usinage.
AM métal (DMLS/SLM)—aperçu service
La fusion lit de poudre métal construit des pièces near-net complexes en alliages d'ingénierie.
Choisissez l'AM métal quand les montages CNC explosent ou que des features internes sont requises.
Partsproto fournit des workflows print + post-usinage depuis la Chine pour acheteurs internationaux.
- → Canaux internes
- → Assemblages métal consolidés
- → Treillis allégés
- → Métal complexe faible volume
Conseils DFM pour AM métal
- •Prévoyez trous d'évacuation poudre pour sections creuses.
- •Minimisez surplombs raides nécessitant supports lourds.
- •Ajoutez surépaisseur d'usinage sur faces d'étanchéité.
- •Évitez parois ultra-fines qui se distordent.
- •Indiquez tôt cibles traitement thermique et dureté.
Contrôle et qualité
- ✓Dimensionnel sur CTQ usinés.
- ✓Visuel défauts de build.
- ✓Certificats matière si commandés.
- ✓Densimétrie / CND optionnels seulement si PO l'exige.
- ✓Vérification emballage export.
Délai et taille de lots
Prévoyez plus de temps qu'en AM polymère. Petits supports peuvent prendre des semaines avec usinage ; manifolds complexes plus longtemps. Demandez échantillon phasé puis lot.
Prêt à lancer votre prochain projet ?
Envoyez CAD, matière, finition et quantité—Partsproto renvoie notes de procédé, prix et indication de délai export.