Hohlwellen usw.
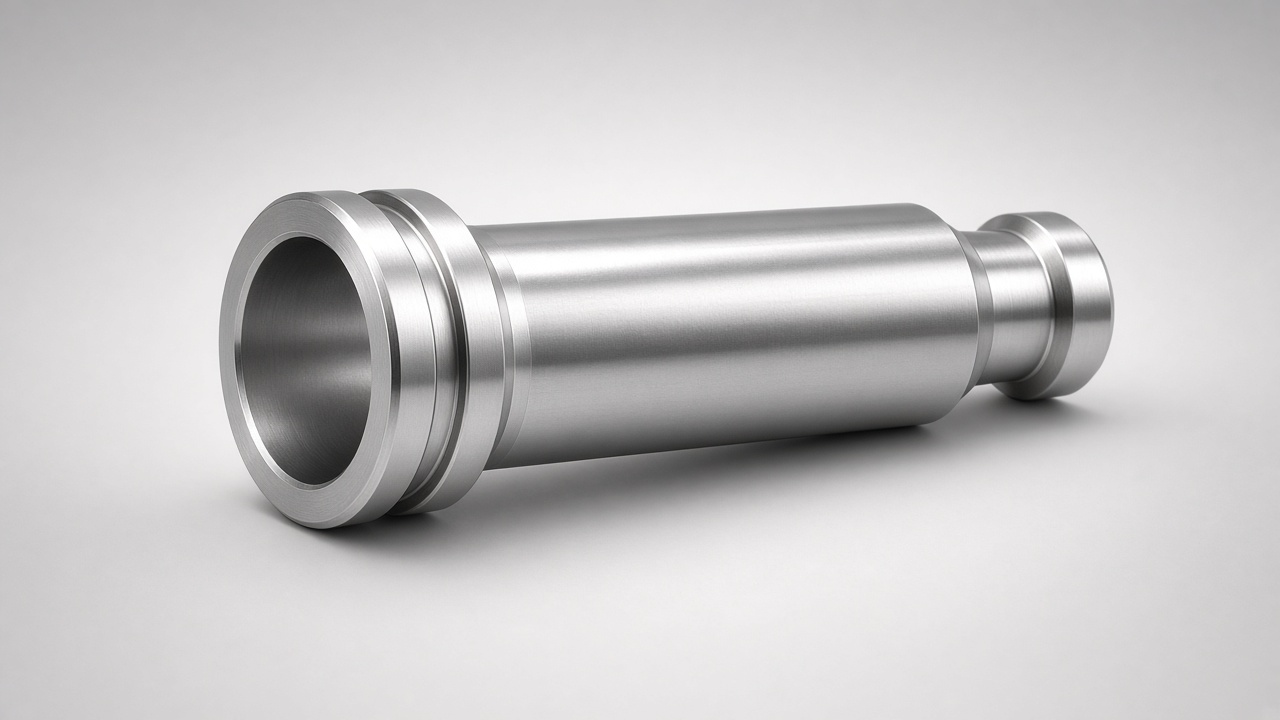
Rohr- und Bohrwellen, die Gewicht reduzieren, Flüssigkeiten oder Leitungen transportieren oder verschachtelte Antriebselemente aufnehmen. Wir bearbeiten AD, ID und Enden, um Lager, Dichtungen und Kupplungen für Robotik, Spindeln und leichte Antriebsstrangkonstruktionen zu montieren.
Überblick
Durchgangsbohrung oder abgestufte Innenprofile
OD- und ID-Konzentrizität für reibungslose Rotation
Gewichtsreduzierung ohne Verzicht auf Zeitschriften
Kanäle für Verkabelung, Kühlmittel oder Hydraulik
Praktische Wandstärke für mittelgroße CNC-Shops
Hohlwellen-Spezifikationen
Geometrie
- • AD: Ø12–Ø150 mm typisch
- • ID: Ø6–Ø120 mm je nach Wand
- • Länge: bis 600 mm
- • Stufen- oder Geradbohrung
- • Enden: Gewinde, Flansche oder Keilnuten
Genauigkeit
- • OD-Toleranz ±0,01-0,02 mm
- • ID-Toleranz ±0,02 mm typisch
- • Konzentrizitätsziel 0,02-0,05 mm
- • Journalschliff auf Anfrage
- • Wanddickenprüfung im Bericht
Materialien
- • Nahtloses Rohr oder massiv dann Bohrung
- • C45 (AISI 1045) / 42CrMo4 (AISI 4140) / rostfrei X5CrNi18-10/1.4301 (AISI 304)–X5CrNiMo17-12-2/1.4401 (AISI 316)
- • EN AW-6061 (AISI 6061) / EN AW-7075 (AISI 7075) Alu-Rohr
- • Stressabbau vor der Zieldrehung
- • Beschichtungen: Eloxieren, Schwarzoxid, Zink
Common Applications
Bewegungssysteme
- • Roboterarm- und Gelenkwellen
- • Hohlspindeladapter
- • Kabeldurchführung Servowellen
- • Leichte Förderantriebe
- • Drehdurchführungen und Schnittstellen
Fluid & Prozess
- • Kühlmittel- oder Ölkanäle
- • Pumpenhohlantriebe
- • Pneumatische Drehzuführungen
- • Mischer mit internen Kanälen
- • Kundenspezifische OEM-Hohlachsen
Hohlwellen-Herstellungsmöglichkeiten
Bohren, Drehen und Bearbeiten von Rohrwellen, die mittlere und kleine CNC-Werkstätten für Gewicht und Fräsen ohne Spezialschmiedewerkzeuge benötigen.
Bohren & Drehen
Tiefbohr- /Pistolenbohrer
OD-Drehen & Journale
Qualität
Dimensionskontrolle
Design & Engineering Services
Expert engineering support for your shaft requirements
Bohrungs- und Wanddesign
- • Mindestwand für Drehmoment
- • Tube vs Solid-Then-Bore Wahl
- • Stressabbau-Planung
- • Dichtstopfbuchse und Lageranordnung
- • Balance-Empfehlungen
Bearbeitungsstrategie
- • Pistolenbohr- /Bohrsequenz
- • OD-Finish nach Wärmebehandlung
- • Unterstützung für dünne Wände
- • Prüfung von Ausweis und Rundlauf
- • Prototyp Mengenplanung
Verwandte Wellenlösungen
Kundenspezifische Welle
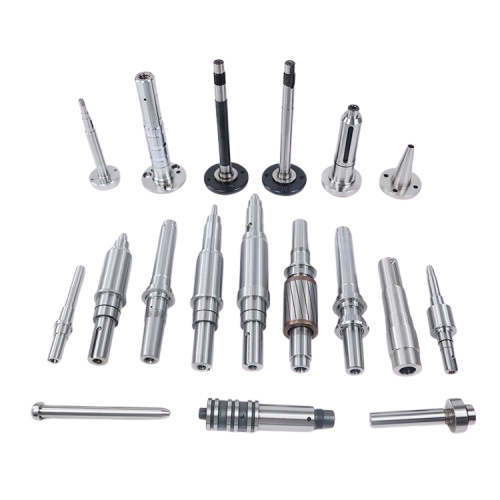
Maßgeschneidert nach genauen Kundenspezifikationen mit Präzisionstechnik und fortschrittlichen Designfähigkeiten. Unsere kundenspezifischen Wellen sind so konstruiert, dass sie Ihre spezifischen Anwendungsanforderungen erfüllen und komplexe Geometrien, kundenspezifische Materialien und enge Toleranzen für optimale Leistung in Spezialausrüstung und Hochleistungssystemen bieten.
Geschmiedete Wellen
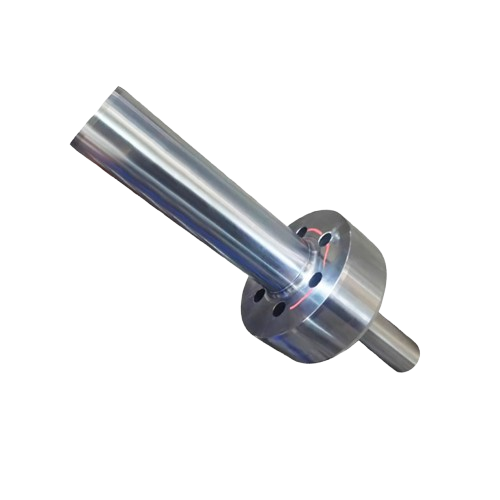
Verbesserte Materialstruktur durch fortschrittliche Schmiedetechniken für überragende Festigkeit und Haltbarkeit. Unsere geschmiedeten Wellen zeichnen sich durch eine verbesserte Kornstruktur, erhöhte Zugfestigkeit und außergewöhnliche Ermüdungsbeständigkeit aus und sind ideal für Schwerlastanwendungen in Bauausrüstung, Bergbaumaschinen und Stromerzeugungssystemen.

Zahnradwellen
Fachgerecht konstruiert für nahtlose Zahnradsystemintegration mit Präzisionstechnik für optimale Leistung. Unsere Zahnradwellen bieten kundenspezifische Zahnradprofile, präzise Zahngeometrie und fortschrittliche Oberflächenbehandlungen, die gleichbleibende Qualität und zuverlässigen Betrieb in Automobilgetrieben, Industriegetrieben und Kraftübertragungsanwendungen gewährleisten.
Frequently Asked Questions
Wann sollte ich eine Hohlwelle verwenden?
Verwenden Sie eine Hohlwelle, wenn Sie eine geringere rotierende Masse, einen Pfad für Drähte oder Flüssigkeit oder ein Nest für eine andere Welle benötigen. Es ist in Robotik, Spindeln und Servopaketen üblich.
Wie dünn darf die Wand sein?
Es hängt von Drehmoment, Länge und Material ab. Für Stahl in mittelgroßen Arbeiten halten wir Wände oft praktisch für stabile Bearbeitungs- und Sendelasten und empfehlen ein sicheres Minimum.
Beginnen Sie mit Rohr oder massivem Stab?
Beides. Nahtloses Rohr ist effizient für lange Geraden; massive Stange bohrte dann Anzüge mit gestuften IDs oder wenn Rohrmaterial nicht in der Sorte verfügbar ist, die Sie benötigen.
Können OD und ID geschliffen werden?
Ja. Kritische Zapfen können nach der Wärmebehandlung geschliffen werden; ID-Honen oder Schleifen ist verfügbar, wenn Dichtung oder Lager es erfordern.
Welche Vorlaufzeiten sollte ich einplanen?
Prototypen oft 2–3 Wochen; Produktion mit Wärmebehandlung und Mahlen 3–6 Wochen. Komplexe tiefe Bohrungen können die Zeit für Prozessversuche verlängern.
Benötigen Sie hohle oder gebohrte Wellen?
Teilen Sie OD-, ID-, Längen- und Journalanforderungen. Wir schlagen einen Bohr- und Drehplan vor, der Wandstärke und Rundlauf unter Kontrolle hält.