Arbre creux, etc.
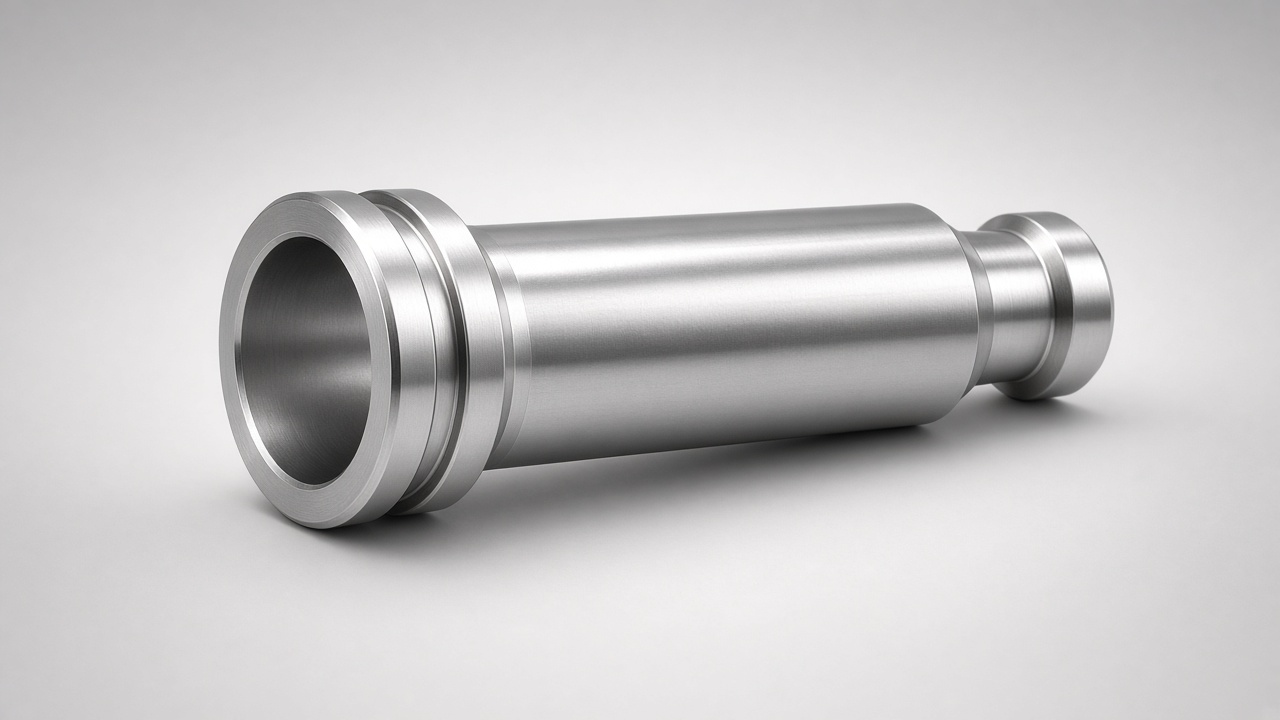
Arbres tubulaires et alésés qui coupent le poids, transportent les fluides ou le câblage, ou acceptent les éléments d'entraînement imbriqués. Nous usinons des OD, des ID et des extrémités pour adapter des roulements, des joints et des accouplements pour la robotique, les broches et les conceptions de groupes motopropulseurs légers.
Présentation
Profils internes traversants ou étagés
Concentricité OD et ID pour une rotation en douceur
Réduction du poids sans sacrifier les revues
Passages pour le câblage, le liquide de refroidissement ou l'hydraulique
Épaisseur de paroi pratique pour les magasins CNC de taille moyenne
Spécifications de l'arbre creux
Géométrie
- • OD : Ø12–Ø150 mm typique
- • ID : Ø6–Ø120 mm en fonction du mur
- • Longueur : jusqu'à ~600–800 mm
- • Alésage étagé ou droit
- • Extrémités : filets, brides ou rainures de clavette
Précision
- • Tolérance OD ±0,01-0,02 mm
- • Tolérance ID ±0,02 mm typique
- • Cible de concentration 0,02-0,05 mm
- • Broyage du journal sur demande
- • Vérification de l'épaisseur de la paroi sur le rapport
Matières
- • Tube sans soudure ou solide puis alésage
- • C45 (AISI 1045) / 42CrMo4 (AISI 4140) / inoxydable X5CrNi18-10/1.4301 (AISI 304)–X5CrNiMo17-12-2/1.4401 (AISI 316)
- • Tube aluminium EN AW-6061 (AISI 6061) / EN AW-7075 (AISI 7075)
- • Soulagement du stress avant le virage d'arrivée
- • Revêtements : anodiser, oxyde noir, zinc
Common Applications
Systèmes de mouvement
- • Bras de robot et arbres d'articulation
- • Adaptateurs de broche creuse
- • Arbres de servomoteur câblés
- • Entraînements de convoyeur légers
- • Syndicats rotatifs et interfaces
Industrie chimique
- • Passages de liquide de refroidissement ou d'huile
- • Entraînements creux de pompe
- • Alimentations rotatives pneumatiques
- • Mélangeurs avec canaux internes
- • Essieux creux OEM personnalisés
Capacités de fabrication d'arbres creux
Alésage, tournage et finition pour les arbres tubulaires dont les magasins CNC de taille moyenne et petite ont besoin pour le poids et le routage sans outillage de forge spécialisé.
Ennuyeux et tournant
FORET LONG
Tournage et revues OD
Qualité
Contrôle Dimensionnel
Design & Engineering Services
Expert engineering support for your shaft requirements
Conception d'alésage et de mur
- • Mur minimum pour le couple
- • Choix tube vs solide-alésage
- • Planification anti-stress
- • Agencement du presse-étoupe et des roulements
- • Recommandations de solde
Stratégie d'usinage
- • Séquence de perçage / perçage du pistolet
- • Finition OD après traitement thermique
- • Support pour parois minces
- • Inspection de la pièce d'identité et du faux-rond
- • Planification de la quantité du prototype
Solutions d'arbres connexes
Arbre sur mesure
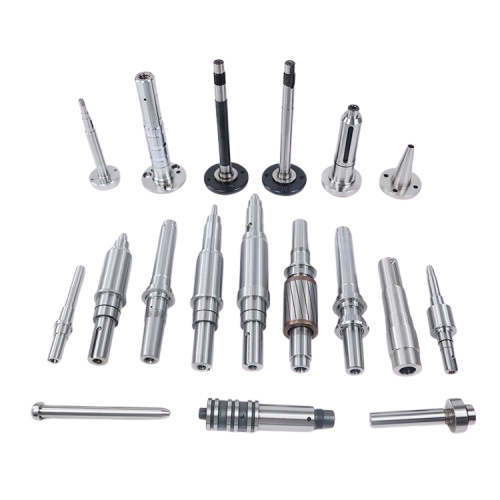
Conçus selon les spécifications exactes du client grâce à une ingénierie de précision et des capacités de conception avancées. Nos arbres sur mesure sont conçus pour répondre à vos exigences spécifiques, intégrant des géométries complexes, des matériaux personnalisés et des tolérances strictes pour une performance optimale dans des équipements spécialisés et des systèmes haute performance.
Arbres forgés
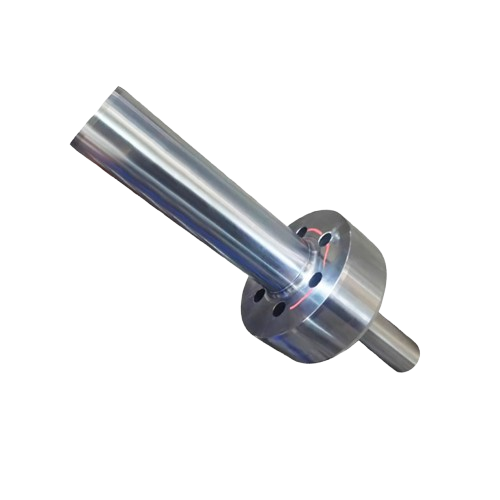
Structure matérielle améliorée grâce à des techniques de forge avancées pour une résistance et une durabilité supérieures. Nos arbres forgés présentent une structure granulaire optimisée, une résistance à la traction accrue et une résistance exceptionnelle à la fatigue, ce qui les rend idéaux pour les applications lourdes dans les équipements de construction, les machines minières et les systèmes de production d'énergie.

Arbres d'engrenage
Conçus avec expertise pour une intégration parfaite dans les systèmes d'engrenages, avec une ingénierie de précision pour des performances optimales. Nos arbres d'engrenage présentent des profils d'engrenage personnalisés, une géométrie de dents précise et des traitements de surface avancés, garantissant une qualité constante et un fonctionnement fiable dans les transmissions automobiles, les boîtes de vitesses industrielles et les applications de transmission de puissance.
Frequently Asked Questions
Quand dois-je utiliser un arbre creux ?
Utilisez un arbre creux lorsque vous avez besoin d'une masse rotative plus faible, d'un chemin pour les fils ou le fluide, ou d'un nid pour un autre arbre. Il est courant dans la robotique, les broches et les ensembles de servomoteurs.
À quel point le mur peut-il être mince ?
Cela dépend du couple, de la longueur et du matériau. Pour l'acier dans les travaux de taille moyenne, nous gardons souvent les murs pratiques pour des charges d'usinage et d'envoi stables et nous recommanderons un minimum sûr.
Commencez-vous à partir d'un tube ou d'une barre pleine ?
Les deux. Le tube sans soudure est efficace pour les longues lignes droites ; la barre solide s'adapte ensuite aux ID étagés ou lorsque le stock de tubes n'est pas disponible dans la qualité dont vous avez besoin.
La DO et la DI peuvent-elles être mises à la terre ?
Oui. Les tourillons critiques peuvent être broyés après traitement thermique ; le rodage ou le meulage ID est disponible lorsque le joint ou le roulement l'exige.
Quels délais dois-je prévoir ?
Prototypes souvent 2–3 semaines ; production avec traitement thermique et broyage 3–6 semaines. Des forages profonds complexes peuvent ajouter du temps pour les essais de procédé.
Besoin d'arbres creux ou alésés ?
Partagez les exigences en matière de DO, d'ID, de longueur et de journal. Nous proposerons un plan de forage et de tournage qui maintiendra l'épaisseur et la concentricité des murs sous contrôle.