중공 샤프트
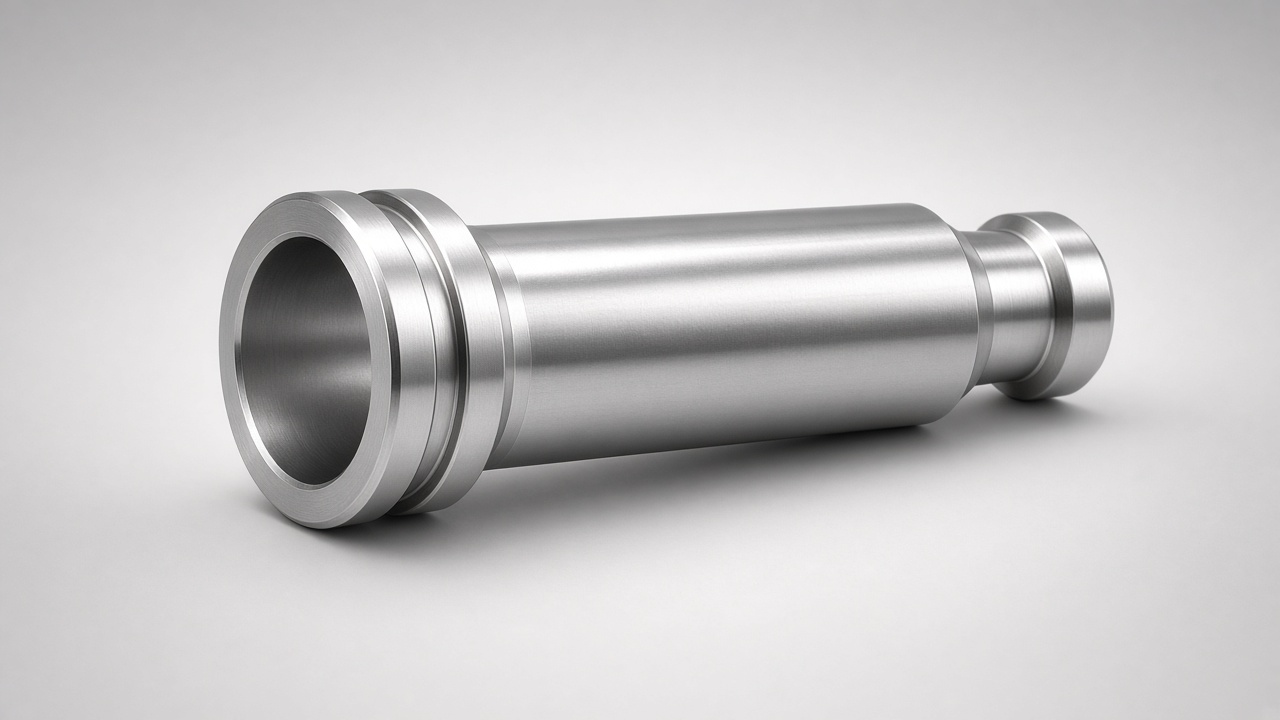
무게를 줄이거나 유체·배선 통로, 중첩 구동 요소를 수용하는 관형·보링 샤프트입니다. 로봇, 스핀들, 경량 동력계에 맞춰 OD·ID·단부를 베어링·실·커플링에 맞게 가공합니다.
개요
관통 보어 또는 스텝 내부 프로파일
원활한 회전을 위한 OD·ID 동심도
저널을 유지하면서 중량 감소
배선, 냉각수, 유압 통로
중형 CNC 샵에 실용적인 벽 두께
중공 샤프트 사양
형상
- • OD: 일반 Ø12–Ø150 mm
- • ID: 벽에 따라 Ø6–Ø120 mm
- • 길이: 약 600–800 mm
- • 스텝 또는 직통 보어
- • 끝단: 나사, 플랜지, 키웨이
정밀도
- • OD 공차 ±0.01–0.02 mm
- • ID 공차 일반 ±0.02 mm
- • 동심도 목표 0.02–0.05 mm
- • 요청 시 저널 연마
- • 성적서에 벽 두께 확인
소재
- • 심리스 튜브 또는 솔리드 후 보링
- • SM45C (AISI 1045) / SCM440 (AISI 4140) / 스테인리스 STS304 (AISI 304)–STS316 (AISI 316)
- • A6061 (AISI 6061) / A7075 (AISI 7075) 알루미늄 튜브
- • 마무리 선삭 전 응력 제거
- • 코팅: 아노다이즈, 흑산화, 아연
Common Applications
모션 시스템
- • 로봇 암·관절 샤프트
- • 중공 스핀들 어댑터
- • 케이블 관통 서보 샤프트
- • 경량 컨베이어 구동
- • 로터리 유니온·인터페이스
유체 및 공정
- • 냉각수·오일 통로
- • 펌프 중공 구동
- • 공압 로터리 공급
- • 내부 채널 믹서
- • 맞춤 OEM 중공 액슬
중공 샤프트 제조 역량
특수 단조 공구 없이 중량과 배선이 필요한 중소 CNC 샵을 위한 관형 샤프트의 보링, 선삭, 마감.
보링 및 선삭
딥 보링 / 건드릴
OD 선삭 및 저널
품질
치수 관리
Design & Engineering Services
Expert engineering support for your shaft requirements
보어·벽 설계
- • 토크용 최소 벽
- • 튜브 vs 솔리드 후 보링 선택
- • 응력 제거 계획
- • 실 그랜드·베어링 레이아웃
- • 밸런스 권장
가공 전략
- • 건드릴/보링 순서
- • 열처리 후 OD 마무리
- • 얇은 벽 지지
- • ID·런아웃 검사
- • 프로토타입 수량 계획
관련 샤프트 솔루션
맞춤 샤프트
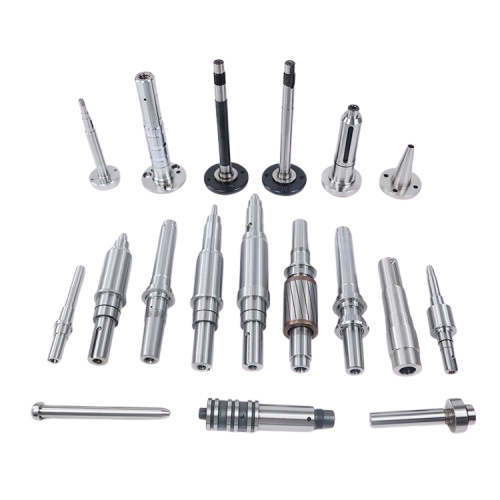
고객의 정확한 사양에 맞게 맞춤 제작되었으며 정밀 공학과 고급 디자인 능력을 갖추고 있습니다. 저희 맞춤 축은 고객의 독특한 응용 요구 사항을 충족시키도록 엔지니어링되어 있으며, 복잡한 기하학, 맞춤 소재 및 고성능 장비 및 고성능 시스템에서 최적의 성능을 위해 엄격한 허용치를 갖추고 있습니다.
제조된 샤프트
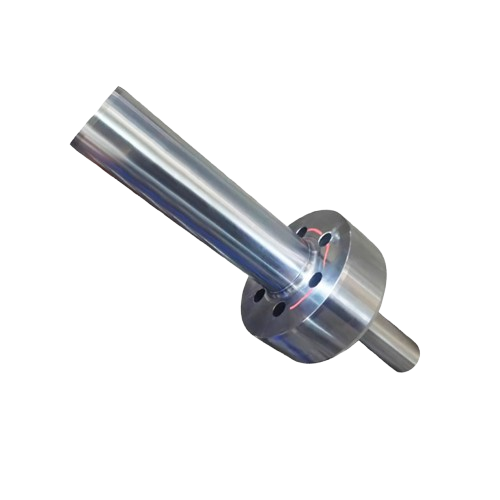
우수한 강도와 내구성을 위해 고급 단조 기술을 통해 향상된 재료 구조. 당사의 단조 축은 개선된 결정 구조, 향상된 인장 강도 및 탁월한 피로 저항력을 갖추고 있어 건설 장비, 광산 기계 및 발전 시스템의 중장용 응용에 이상적입니다.

기어축
최적의 성능을 위해 정밀 공학으로 완벽하게 설계된 기어 시스템 통합을 위한 전문가적인 제품입니다. 저희의 기어 축은 맞춤형 기어 프로필, 정밀한 치아 기하학, 그리고 고급 표면 처리를 특징으로 하며, 자동차 변속기 시스템, 산업용 기어박스, 그리고 전력 전달 응용 분야에서 일관된 품질과 신뢰할 수 있는 운전을 보장합니다.
Frequently Asked Questions
언제 중공 샤프트를 사용해야 하나요?
회전 질량을 줄이거나 전선·유체 통로, 다른 샤프트 중첩이 필요할 때 중공 샤프트를 사용합니다. 로봇, 스핀들, 서보 패키지에 흔합니다.
벽은 얼마나 얇게 할 수 있나요?
토크, 길이, 소재에 따라 다릅니다. 중형 강재 작업에서는 안정 가공을 위한 실용 벽을 유지하는 경우가 많습니다. 하중을 보내 주시면 안전한 최소값을 권장합니다.
튜브로 시작하나요, 솔리드 바로 시작하나요?
둘 다 가능합니다. 긴 직통에는 심리스 튜브가 효율적이고, 스텝 ID이거나 필요한 등급의 튜브가 없을 때는 솔리드 후 보링이 적합합니다.
OD와 ID를 연마할 수 있나요?
네. 핵심 저널은 열처리 후 연마할 수 있으며, 실·베어링 끼워맞춤이 요구되면 ID 호닝 또는 연마도 가능합니다.
납기는 어떻게 잡아야 하나요?
프로토타입은 보통 2–3주, 열처리·연마 양산은 3–6주입니다. 복잡한 딥 보어는 공정 시험에 시간이 더 필요할 수 있습니다.
중공 또는 보링 샤프트가 필요하신가요?
OD, ID, 길이, 저널 요구사항을 공유해 주세요. 벽 두께와 동심도를 안정적으로 유지하는 보링·선삭 계획을 제안합니다.