Полые валы
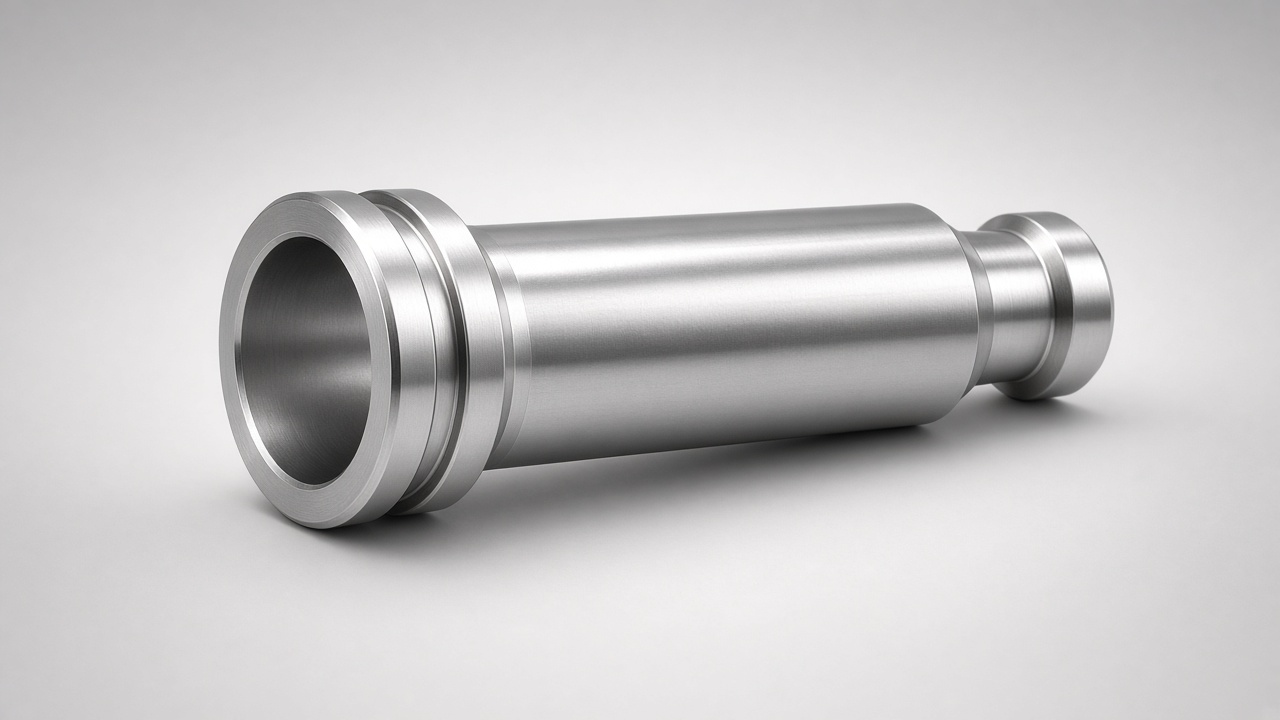
Трубчатые и расточенные валы для снижения массы, подачи жидкости или кабелей либо вложенных приводных элементов. Обрабатываем наружный и внутренний диаметры и торцы под подшипники, уплотнения и муфты для робототехники, шпинделей и лёгких приводов.
Обзор
Сквозные или ступенчатые внутренние профили
Соосность OD и ID для плавного вращения
Снижение массы без потери шеек
Каналы для проводки, СОЖ или гидравлики
Практичная толщина стенки для средних CNC-цехов
Спецификации полых валов
Геометрия
- • OD: типично Ø12–Ø150 мм
- • ID: Ø6–Ø120 мм в зависимости от стенки
- • Длина: до ~600–800 мм
- • Ступенчатое или прямое отверстие
- • Концы: резьба, фланцы или шпонки
Точность
- • Допуск OD ±0,01–0,02 мм
- • Допуск ID типично ±0,02 мм
- • Цель соосности 0,02–0,05 мм
- • Шлифовка шеек по запросу
- • Проверка толщины стенки в отчёте
Материалы
- • Бесшовная труба или пруток с расточкой
- • 45 (AISI 1045) / 40ХМ (AISI 4140) / нержавейка 08Х18Н10 (AISI 304)–10Х17Н13М2Т (AISI 316)
- • Труба алюминия АД33 (AISI 6061) / В95 (AISI 7075)
- • Снятие напряжений перед чистовым точением
- • Покрытия: анодирование, оксидирование, цинк
Common Applications
Системы движения
- • Валы рук и суставов роботов
- • Адаптеры полых шпинделей
- • Сервовалы с проходом кабеля
- • Лёгкие приводы конвейеров
- • Поворотные соединения и интерфейсы
Жидкости и процессы
- • Каналы СОЖ или масла
- • Полые приводы насосов
- • Пневматические поворотные подачи
- • Смесители с внутренними каналами
- • Индивидуальные OEM полые оси
Возможности производства полых валов
Расточка, точение и отделка трубчатых валов для средних и малых CNC-цехов — масса и каналы без специальной ковки.
Расточка и точение
Глубокая расточка / gun drill
Точение OD и шейки
Качество
Размерный контроль
Design & Engineering Services
Expert engineering support for your shaft requirements
Проектирование отверстия и стенки
- • Минимальная стенка под крутящий момент
- • Выбор трубы vs пруток с расточкой
- • Планирование снятия напряжений
- • Компоновка уплотнений и подшипников
- • Рекомендации по балансировке
Стратегия обработки
- • Последовательность глубокой расточки / gun drill
- • Чистовой OD после термообработки
- • Опора тонких стенок
- • Контроль ID и биения
- • Планирование прототипных партий
Связанные решения валов
Индивидуальный вал
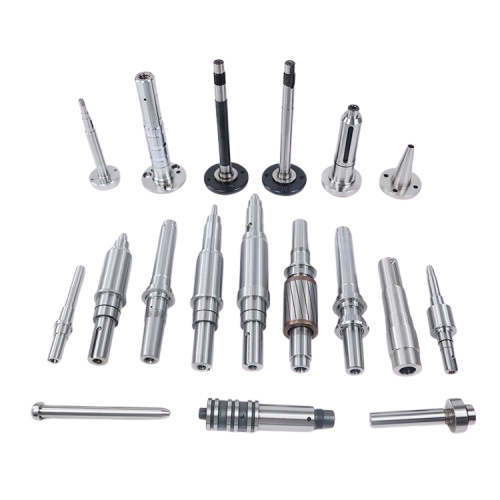
Специально разработанные с учетом точных требований клиента с использованием точной инженерной разработки и передовых возможностей дизайна. Наши индивидуальные валы разработаны для удовлетворения уникальных требований вашего приложения, предлагая сложные геометрические формы, специальные материалы и строгие допуски для оптимальной производительности в специализированном оборудовании и высокопроизводительных системах.
Кованые валы
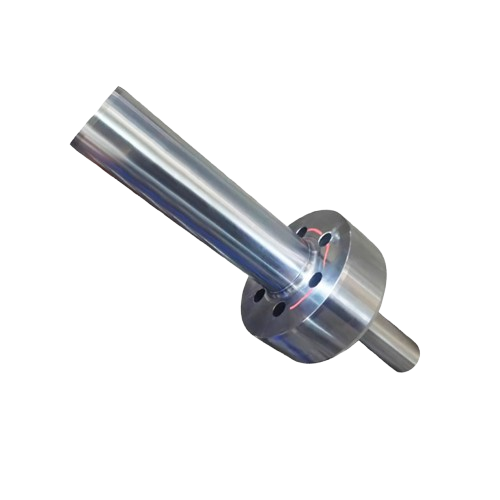
Улучшенная структура материала благодаря передовым методам ковки для обеспечения высокой прочности и долговечности. Наши кованые валы имеют улучшенную структуру зерен, повышенную предельную прочность и исключительное сопротивление усталости, что делает их идеальными для применения в тяжелых условиях в строительном оборудовании, горнодобывающей технике и системах генерации энергии.

Валы передач
Профессионально разработанные для бесшовной интеграции с системой передач с точным инжинирингом для оптимальной производительности. Наши валы передач оснащены индивидуальными профилями зубьев, точной геометрией зубьев и передовыми поверхностными обработками, обеспечивая постоянное качество и надежную работу в автомобильных трансмиссионных системах, промышленных редукторах и силовых трансмиссионных устройствах.
Frequently Asked Questions
Когда использовать полый вал?
Когда нужна меньшая вращающаяся масса, канал для проводов или жидкости либо гнездо для другого вала. Часто в робототехнике, шпинделях и сервопакетах.
Насколько тонкой может быть стенка?
Зависит от крутящего момента, длины и материала. Для стали среднего размера часто держим практичную стенку для стабильной обработки — пришлите нагрузки, порекомендуем безопасный минимум.
Начинаете с трубы или прутка?
С обоих. Бесшовная труба эффективна для длинных прямых; пруток с расточкой — для ступенчатых ID или когда нужной марки трубы нет.
Можно шлифовать OD и ID?
Да. Критические шейки шлифуют после термообработки; хонингование или шлифовка ID — когда требуют посадки уплотнений или подшипников.
Какие сроки закладывать?
Прототипы часто 2–3 недели; серия с термообработкой и шлифовкой 3–6 недель. Сложные глубокие отверстия могут добавить время на отработку.
Нужны полые или расточенные валы?
Укажите OD, ID, длину и требования к шейкам. Предложим план расточки и точения с контролем толщины стенки и соосности.