Ingranaggi elicoidali
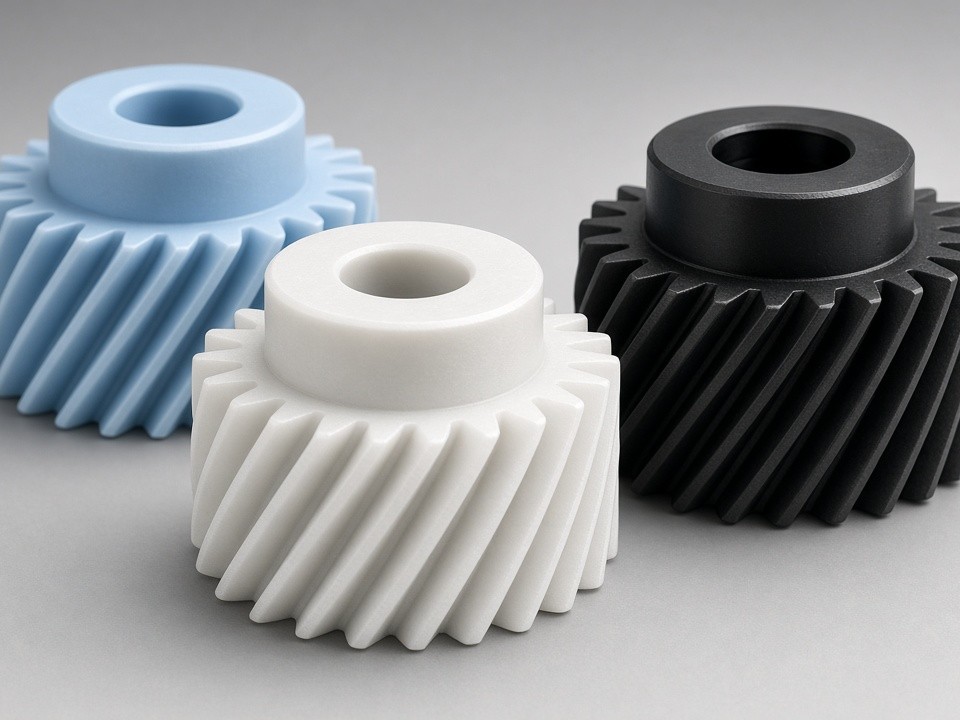
Denti angolati per un ingranamento più silenzioso e maggiore capacità di carico. Comuni nei riduttori servo e negli azionamenti industriali in servizio continuo.
Fasi di produzione degli ingranaggi elicoidali
- 1
Revisione disegno ed elica
Confermiamo senso (sinistra/destra), angolo d’elica, modulo e se serve una coppia. Annotiamo la spinta assiale per dimensionare i cuscinetti del carter — facile da trascurare passando dal dritto.
- 2
Tornitura del grezzo
Diametro esterno, larghezza, mozzo e foro torniti concentrici, pronti per la dentatura elicoidale. I fori critici possono restare con sovrametallo di rettifica se segue trattamento termico.
- 3
Set-up elica e taglio denti
Dentatura o fresatura CNC genera la forma elicoidale. Impostiamo avanzamento e senso dal disegno e tagliamo mani sinistra/destra per una coppia coniugata dello stesso riduttore.
- 4
Sbavatura, secondari e misura
Puliamo gli spigoli; controlliamo spessore, elica e foro. Brunitura, anodizzazione o rettifica opzionali sullo stesso ordine prima della spedizione.
- 5
Documentazione della coppia
Nelle coppie etichettiamo pignone e ruota, annotiamo il gioco di fianco del disegno e alleghiamo note di ispezione così il montaggio non riparte da zero.
Materiali per lavori elicoidali
Casi d’uso nei programmi d’acquisto
- Riduttori servo e planetari Ingranamento più silenzioso e maggiore rapporto di condotta in continuo — upgrade tipico dal dritto quando stringono i target di rumore.
- Trasporto e confezionamento Gli stadi elicoidali reggono cicli più lunghi con meno colpo di dente; quotiamo acciai antiusura e trattamento opzionale.
- Assi di avanzamento macchina utensile Quando il disegno chiede elicoidali di avanzamento, teniamo elica e foro per un gioco di fianco prevedibile dopo il montaggio.
- Riduttori robot Stadi elicoidali compatti ad alberi paralleli in alluminio o acciaio per articolazioni cobot e industriali.
- Pompe e miscelatori Riduttori in marcia continua dove rumore o tensione di contatto del dritto diventano il limite.
- Sostituzioni OEM Rifare un elicoidale misurando elica, senso e interasse quando il pezzo di catalogo è fuori produzione.
Consigli DFM elicoidali
- •Indicate sempre senso e angolo d’elica su entrambi i membri: CAD specchiato è un errore frequente di preventivo.
- •Prevedete la spinta assiale: gli elicoidali caricano i cuscinetti; dite se il carter ha già capacità assiale.
- •Ordinate i coniugati insieme se contano gioco di fianco e impronta di contatto.
- •Su alluminio ad alto ciclo, valutate anodizzazione dura su denti/OD se c’è usura — mascherate i fori.
Punti di ispezione
- ✓Senso e angolo d’elica verificati sul disegno dopo il primo pezzo.
- ✓Spessore dente / misura sui fili e foro registrati sugli invii critici.
- ✓Controllo visivo d’ingranamento sulle coppie se fornite campione o entrambi i grezzi.
- ✓Finitura e sbavatura dei fianchi — essenziale in servo silenzioso.
Tempi e coppie
I prototipi singoli seguono spesso tempi simili ai dritti (≈1 settimana dopo DFM se utensili e stock sono pronti). Coppie coniugate e lotti trattati termicamente chiedono più margine — chiedete preventivo di coppia con taglio condiviso per la stessa data di spedizione.
FAQ ingranaggi elicoidali
Dritto o elicoidale — quando cambiare?
Elicoidale per più silenzio, maggiore rapporto di condotta o se l’OEM lo specifica già. Restate sul dritto per ispezione più semplice, meno spinta assiale e prototipo più rapido.
Potete tagliare un solo membro della coppia?
Sì, ma preferiamo entrambi i disegni (o un campione). Senza senso, angolo e interasse confermati, l’accoppiamento è una scommessa.
Quali angoli d’elica supportate?
Quelli del disegno entro la portata pratica degli utensili — angoli industriali tipici dai teens a ~30°. Gli estremi li segnaliamo a preventivo.
Preventivo elicoidali singoli o in coppia
Angolo d’elica, senso, modulo, larghezza e note del coniugato — preventivo con DFM e finestra di consegna chiara.
Richiedi preventivo