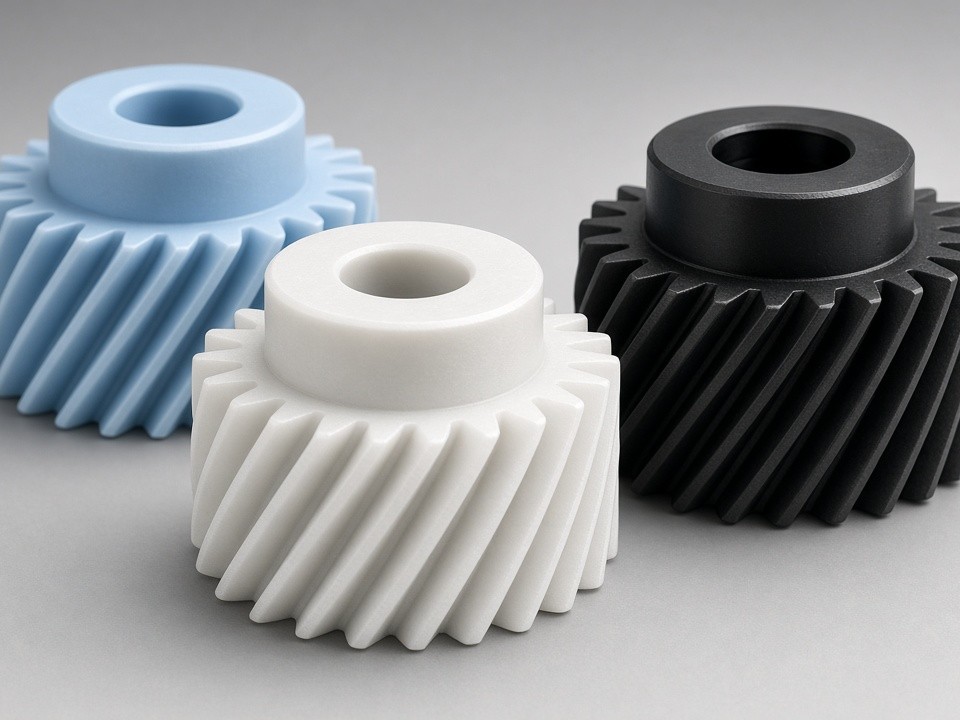
Косозубые шестерни
Наклонные зубья для более тихого зацепления и большей нагрузки. Обычны в серворедукторах и промышленных приводах непрерывного режима.
Этапы изготовления косозубых шестерён
- 1
Разбор чертежа и наклона
Подтверждаем направление винтовой линии (левое/правое), угол наклона, модуль и нужна ли пара. Фиксируем направление осевой силы для подшипников корпуса — часто упускают при переходе с прямозубых.
- 2
Токарная заготовка
Наружный диаметр, ширина венца, ступица и отверстие точатся концентрично под нарезку косозубого венца. Критичные отверстия можно оставить с припуском под шлифовку при последующей термообработке.
- 3
Настройка наклона и нарезка зубьев
Зубофрезерование или фрезерование на ЧПУ формирует косозубый профиль. Шаг и направление — по чертежу; для пары одного редуктора режем левую и правую руки в одном заказе.
- 4
Снятие заусенцев, вторичка и измерение
Чистим кромки зубьев; проверяем толщину зуба, наклон и отверстие. Опционально оксидирование, анодирование или шлифовка — в том же маршруте до отгрузки.
- 5
Документация комплекта
Для пар маркируем шестерню и колесо, фиксируем боковой зазор по чертежу и добавляем краткие записи контроля, чтобы сборка не начинала измерения с нуля.
Материалы для косозубых заказов
Типичные применения у закупщиков
- Серво- и планетарные редукторы Тише зацепление и выше коэффициент перекрытия в непрерывном режиме — типичный переход с прямозубых при ужесточении шума.
- Конвейерные и упаковочные приводы Косозубые ступени держат более длинные циклы с меньшим ударом зуба; считаем износостойкие стали и опциональную термообработку.
- Подачи станков Если чертёж задаёт косозубую подачу, держим наклон и отверстие, чтобы боковой зазор после монтажа был предсказуем.
- Редукторы роботов Компактные параллельные косозубые ступени из алюминия или стали для кобот- и промышленных суставов.
- Насосы и смесители Непрерывно работающие редукторы, где шум или контактные напряжения прямозубых становятся пределом.
- Замена OEM Подогнать косозубую по замеренным наклону, направлению и межосевому, если каталог снят.
DFM для косозубых
- •Указывайте направление и угол наклона на обоих членах пары — зеркальный CAD-экспорт частая ошибка расчёта.
- •Учитывайте осевую силу: косозубые нагружают подшипники; скажите, есть ли в корпусе осевая ёмкость.
- •Заказывайте сопряжённые вместе, если важны боковой зазор и пятно контакта.
- •Для алюминия в высокоцикловой автоматизации рассмотрите твёрдое анодирование зубьев/НД при износе — отверстия маскируйте.
Контрольные точки
- ✓Направление и угол наклона сверяем с чертежом после первой детали.
- ✓Толщина зуба / размер по роликам и отверстие фиксируем в пакете отгрузки на критичных.
- ✓Визуальный контроль зацепления пар при образце сопряжённой или совместной отгрузке заготовок.
- ✓Чистота и снятие заусенцев на боковых поверхностях — особенно для тихих серво.
Сроки и комплекты
Одиночные прототипы часто близки к прямозубым (около недели после DFM при готовых инструментах и материале). Парные Л/П комплекты и термообработанные партии требуют запаса — запросите расчёт комплекта с общей заготовкой для одной даты отгрузки.
FAQ по косозубым
Прямозубая или косозубая — когда менять?
Косозубая при более тихом зацеплении, большем перекрытии или если OEM уже задал её. Оставайтесь на прямозубой для проще контроля, меньшей осевой силы и самого быстрого прототипа.
Можно нарезать только один член пары?
Да, но предпочтительны оба чертежа (или образец сопряжённой). Без подтверждённых направления, угла и межосевого посадка — лотерея.
Какие углы наклона поддерживаете?
По чертежу в пределах практического вылета инструмента — типичные промышленные от teens до ~30°. Крайние углы отметим в расчёте с примечаниями по процессу.
Расчёт косозубых поштучно или комплектом
Укажите угол наклона, направление, модуль, ширину венца и заметки по сопряжённой — DFM и ясное окно срока.
Запросить расчёт