核心優勢
買家選擇沖壓做鈑金專案的務實理由。
產量經濟
規模下模具可攤提
量產單價較低
量產
- •連續模選項
- •分段模具
- •高重複性
- •快速節拍
特徵整合
模具內沖孔+成型
複雜沖壓特徵
模內工序
- •切開成型
- •壓筋
- •沉頭
- •成型
一致性
模具控制幾何
批與批可重複
重複性
- •尺寸穩定
- •外觀可控
- •高產出
- •利於SPC
橋接路徑
先雷射、後沖壓
開模前先降風險
分階段
- •雷射驗證設計
- •凍結CAD
- •再開模具
- •降本計畫
二次工序
沖壓之後
攻牙、電鍍、組裝
加值
- •五金
- •電鍍
- •焊接
- •包裝
出口批量
中國量產
紙箱/棧板專案
海外
- •利於看板
- •批次標籤
- •FAI
- •貨運
我們為沖壓提供的服務
模具與沖壓
依產量匹配分段或連續模。
模具報價
模費+單價分階
樣品核准
量產前首件
維護
專案中含模具保養備註
材料
鋼、不鏽鋼、鋁捲/板。
冷軋/高強鋼
常見結構沖壓件
不鏽鋼
需耐蝕時選用
鋁
輕量支架/面板
表面處理
沖壓後電鍍、塗裝與組裝。
鍍鋅
粉體塗裝
去毛邊
五金
產業與應用
商業與工業鈑金—溫和能力表述,不做過度受規管認證宣稱。
汽車供應
工業/商業
支架與卡扣—商業專案。
- •支架
- •卡扣
- •護罩
- •補強
家電/電子
商業
重複外殼與框架。
- •框架
- •屏蔽
- •安裝座
- •蓋板
工業OEM
工業
高量沖壓板件。
- •墊圈
- •板件
- •連桿
- •護罩
五金/消費
商業
沖壓消費金屬件。
- •支架
- •鉸鏈
- •板件
- •卡扣
材料
常見板材等級;厚度與表面請在報價確認。
可沖壓金屬
- • 冷軋鋼
- • 高強鋼(選定)
- • 不鏽鋼
- • 鋁
- • 鍍鋅
厚度
- • 薄板到中厚—依模具設計
品質與檢驗備註
依圖面CTQ與約定外觀等級的務實品管。
來料核對
等級與厚度對照訂單
製程抽檢
生產中輪廓與成型抽樣
最終檢驗
依約定CTQ尺寸與外觀
表面核對
訂購時核對塗層/電鍍備註
出口包裝
海外用邊緣防護與紙箱/棧板
我們的流程
1
產量與設計檢視
年用量與幾何適配性
2
模具計畫
建議分段 vs 連續
3
開模與首件
模具製造與首件
4
量產沖壓
依預測重複批量
5
表面與出貨
二次工序與出口包裝
常見問題
何時沖壓優於雷射?
當年量使模費攤提後單價低於排樣雷射時。我們會在報價比較。
模具歸屬?
於PO討論—通常付款後為買家所有。
開模交期?
視複雜度數週;試模後出樣品。
可沖壓後再焊接嗎?
可以—沖壓件組成焊件很常見。
開模後最小訂量?
視換線經濟而定—請詢批量指引。
材料證明?
訂購時可提供該捲/板批次證明。
開模後改設計?
可能需模具修改費用—開鋼前請凍結設計。
認證?
溫和能力表述;受規管需求須明確寫入PO。
鈑金沖壓—服務概覽
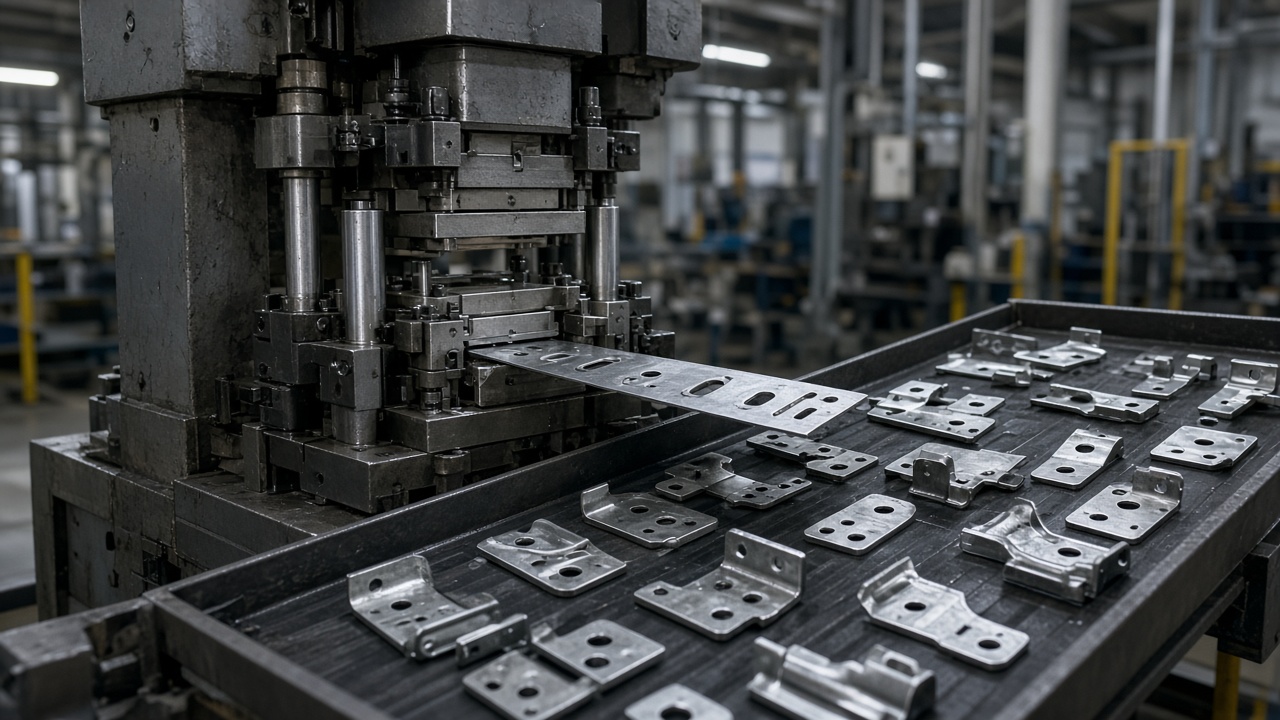
沖壓以模具有效落料與成型重複板件。
產量撐得起模具、相對雷射+折彎更划算時選沖壓。
Partsproto可在開模期間以雷射橋接。
- → 較高年產量
- → 重複支架/卡扣
- → 模內成型
- → 試產後降本
沖壓DFM提示
- •盡量設計利於連續帶料。
- •避免永久依賴二次雷射的特徵。
- •標明毛邊方向與外觀面。
- •謹慎規劃電鍍與沖孔先後。
- •硬模前凍結版次。
檢驗與品管
- ✓首件尺寸報告。
- ✓關鍵成型製程抽檢。
- ✓訂購時的捲料批次追溯。
- ✓A級面外觀準則。
交期與批量
時程以開模為主;核准後單件生產很快。請要求模具+1千/1萬/5萬分階。