Blechstanzen
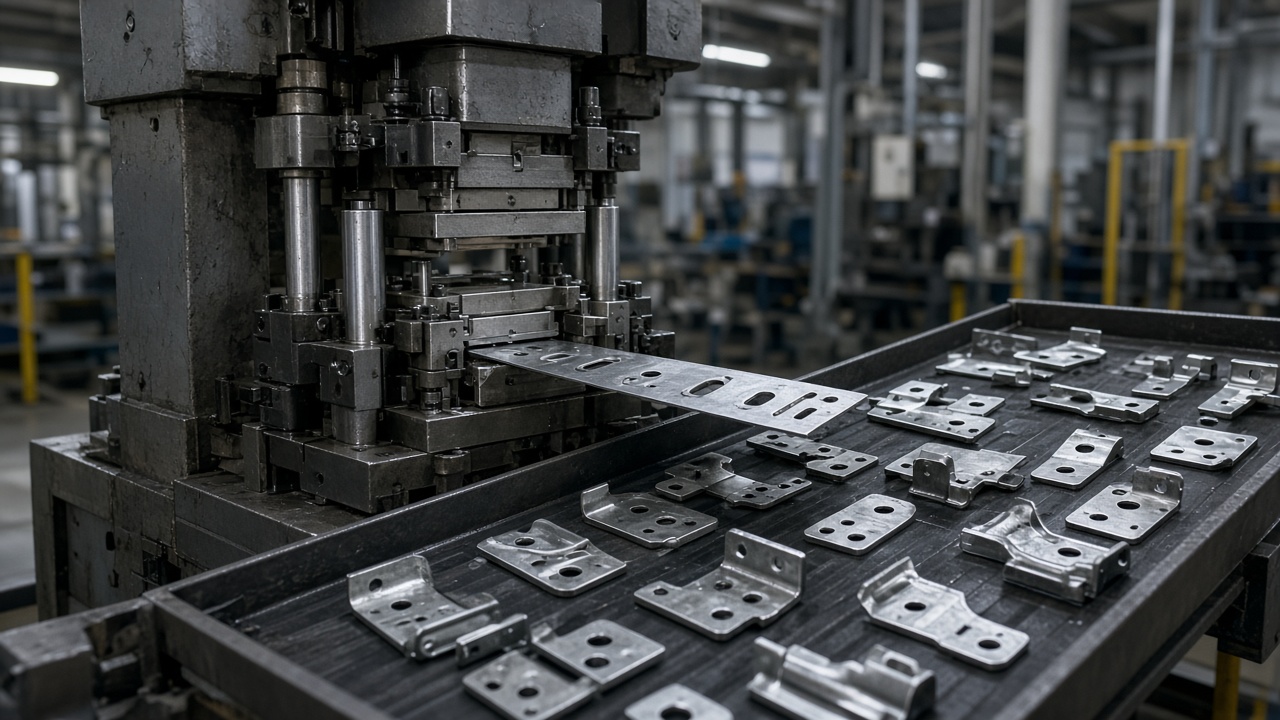
Stufen- und Folgestanzen für wiederholte Blechteile, wenn die Menge Werkzeuge trägt. Lochen, Ausschneiden und Umformen mit Stückpreis-Vorteil—Bridge per Laser, bis Stempel bereit sind.
Kernvorteile
Praktische Gründe, warum Einkäufer Stanzen für Blechprogramme wählen.
Mengenökonomie
Stückpreis sinkt mit Volumen
Werkzeug amortisiert sich bei Serie
- •Wiederholte SKUs
- •Schnelle Taktzeiten
- •Geringer Ausschuss
- •Stabile Kosten
Feature-Integration
Lochen + Umformen in Stufen
Mehr Features pro Hub
- •Löcher & Schlitze
- •Sicken
- •Abkantungen
- •Prägen (Auswahl)
Konsistenz
Wiederholbare Geometrie
Los-zu-Los-Stabilität
- •Eingefrorenes Werkzeug
- •Maßkontrolle
- •Oberflächenklasse
- •Serienfähigkeit
Bridge-Pfad
Laser bis Werkzeug fertig
Kein Stopp der Versorgung
- •Proto per Laser
- •Pilotlose
- •Werkzeugbau parallel
- •Übergang geplant
Sekundäroperationen
Entgraten, Beschichten, Hardware
Komplette Teile nach dem Stanzen
- •Entgraten
- •Verzinken / Pulver
- •PEM
- •Montage
Exportlose
China an internationale Einkäufer
Verpackte Serienteile
- •Karton / Palette
- •Korrosionsschutz
- •Labeling
- •Fracht
Was wir für Stanzen anbieten
Werkzeug & Stanzen
Stufen- oder Folgewerkzeuge nach Mengenfall.
Werkzeugkonzept
Stufen vs. Folge nach Feature und Volumen
Musterfreigabe
Erstmuster vor Serienlauf
Serienpressen
Wiederholte Lose nach Freigabe
Materialien
Gängige Stanzbleche.
Stahl
CRS und verzinkt üblich
Edelstahl
304 / 316 projektbezogen
Aluminium
Ausgewählte Qualitäten
Finish
Nach dem Stanzen.
Entgraten
Beschichtung
Hardware
Kitting
Branchen & Anwendungsfälle
Kommerzielles und industrielles Blech—weiche Capability-Sprache ohne überzogene regulierte Zertifizierungen.
Automotive-Zuliefer
Clips, Halterungen, Verstärkungen—kommerziell/industriell.
- •Clips
- •Halterungen
- •Schilde
- •Trays
Geräte / Elektronik
Wiederholte Gehäuseteile.
- •Blenden
- •Federn
- •Schirme
- •Halterungen
Industrie-OEM
Serien-Blechteile.
- •Laschen
- •Platten
- •Verstärkungen
- •Verschlussteile
Hardware / Consumer
Kurzläufer und Zubehör.
- •Beschläge
- •Klammern
- •Abdeckungen
- •Adapter
Materialien
Gängige Blechqualitäten; Dicke und Finish im Angebot bestätigen.
Stahl
- • CRS
- • Verzinkt
- • Andere auf Anfrage
Edelstahl
- • 304
- • 316 (projektbezogen)
Aluminium
- • Ausgewählte Qualitäten
Qualität & Prüfungsnotizen
Praktische QS nach RFQ-Callouts—keine pauschalen Luftfahrtansprüche.
Wareneingang
Material und Fertigungsparameter gegen den Auftrag geprüft
In-Prozess-Prüfung
Stichproben an kritischen Merkmalen während der Fertigung
Endprüfung
Sicht + Maßhinweise gemäß vereinbarter CTQs
Exportverpackung
Schutzverpackung für Auslandsfracht
Dokumentation
Materialhinweise und Prüfprotokolle bei Bestellung
Unser Ablauf
CAD & Mengen teilen
Teilezeichnung, Jahresmenge und Finish angeben
Werkzeug- & Prozessangebot
Stufen/Folge, Amortisation und Bridge-Option
Werkzeugbau & Muster
Werkzeug fertigen, Erstmuster freigeben
Serienstanzen & Finish
Lose pressen, dann vereinbarte Nacharbeit
Prüfen & versenden
CTQs prüfen; Exportverpackung
Häufig gestellte Fragen
Wann schlägt Stanzen den Laser?
Wenn Jahresmenge Werkzeugkosten trägt und Stückpreis zählt. Laser gewinnt bei Prototypen und kleinen Mengen.
Wie lange dauert Werkzeugbau?
Abhängig von Komplexität—oft Wochen, nicht Tage. Parallel Laser-Bridge möglich.
Können Features geändert werden?
Nach Werkzeugfreeze teuer. Design vor Werkzeugstart einfrieren.
Mindestmenge?
Fallweise—wir zeigen Amortisation Laser vs. Stanzen im Angebot.
Edelstahl stanzen?
Möglich; Werkzeugverschleiß und Kräfte höher—projektbezogen kalkulieren.
Toleranzen?
Stanzwerkzeuge halten wiederholbare Maße; CTQs und Messplan vereinbaren.
Bridge während Werkzeugbau?
Ja—Laser + Biegen bis Stempel freigegeben.
Zertifizierungen?
Weiche Capability-Sprache; keine pauschalen Luftfahrt-Stanzzertifizierungen.
Blechstanzen—Serviceüberblick
Stanzen locht, schneidet und formt Blech mit Werkzeugen für wiederholte Lose.
Stanzen wählen, wenn Volumen den Werkzeugaufwand rechtfertigt.
Partsproto bietet Werkzeug + Stanzen mit Bridge per Laser aus China.
- → Hohe wiederholte Mengen
- → Integrierte Loch-/Umformfeatures
- → Stückpreis-Senkung nach Amortisation
- → Serienlose mit stabiler Geometrie
DFM-Tipps für Stanzen
- •Design vor Werkzeugstart einfrieren.
- •Schmale Stege und scharfe Innenecken vermeiden, die Stempel belasten.
- •Gratseite und Optikflächen spezifizieren.
- •Jahresmenge und Revisionssicherheit teilen.
- •Bridge-Laser parallel zum Werkzeugbau planen.
Prüfung & QS
- ✓Erstmuster vor Serie.
- ✓Laufende Maßstichproben.
- ✓Grat-/Oberflächenklasse.
- ✓Exportverpackung für Lose.
Lieferzeit & Losgrößen
Werkzeugvorlauf plus Presszeit. Nach Freigabe sind Lose oft schneller als Laser pro Stück. Staffeln und Jahresmengen für Amortisation angeben.
Bereit für Ihr nächstes Projekt?
Senden Sie CAD, Material, Finish und Menge—Partsproto antwortet mit Verfahrenshinweisen, Preis und Export-Lieferzeit-Orientierung.