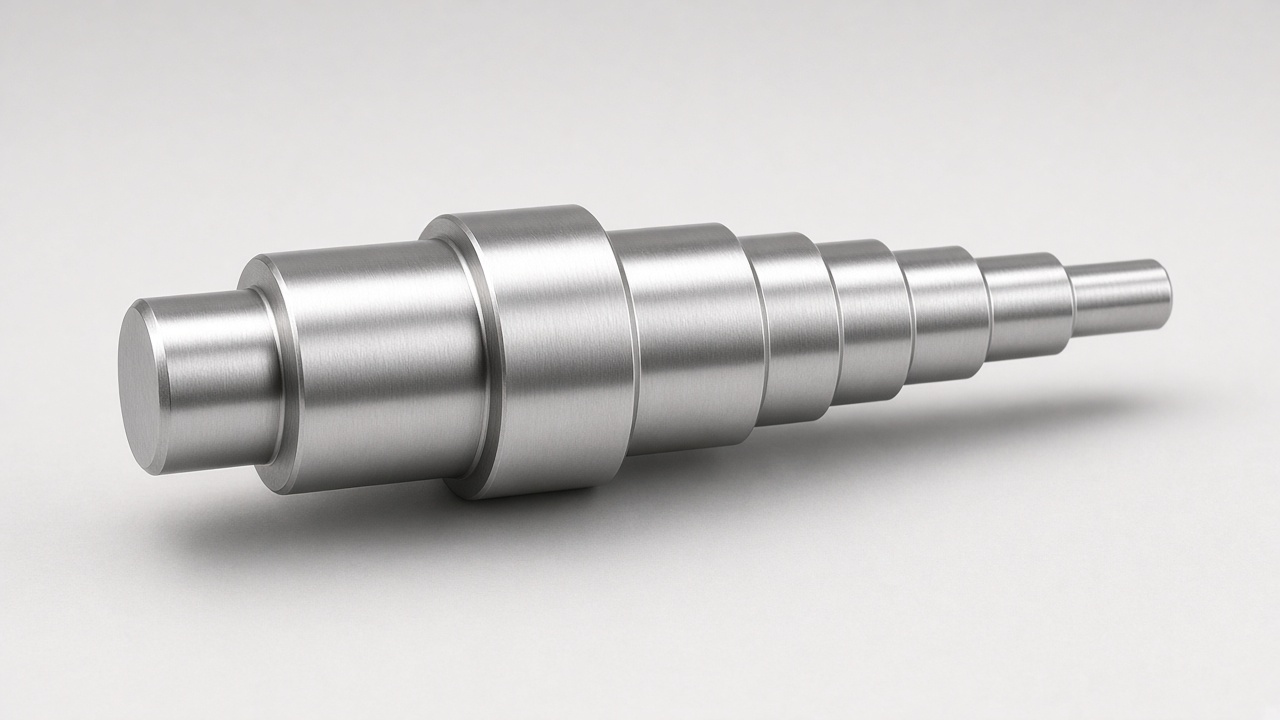
階梯軸
一次裝夾完成多段直徑加工,適用軸承座、凸肩與傳動介面。當組件需在單一軸線上具備多個精密直徑時最為合適——常見於齒輪箱、泵浦與自動化傳動——無需焊接或壓配套筒。
概述
•
單一毛坯完成多段直徑與凸肩
•
軸承座與密封軸頸依圖紙保證
•
CNC 車削,可選圓筒研磨
•
適合中小型 CNC 工廠批量,無需長交期工裝
•
碳鋼、合金鋼、不鏽鋼與鋁可選
階梯軸規格
幾何尺寸
- • 直徑範圍:典型 Ø6–Ø120 mm
- • 長度:一次裝夾約至 800 mm
- • 凸肩垂直度與端面跳動控制
- • 依圖加工退刀槽與卸荷槽
- • 可選鍵槽、平面與螺紋端
公差與表面
- • 直徑:車削 ±0.01 mm;研磨更嚴
- • 長度/凸肩:典型 ±0.05 mm
- • 表面:車削 Ra 1.6 μm;研磨 Ra 0.4 μm
- • 段間同軸度可依需求提供
- • 可提供首件檢驗
材料與處理
- • S15C (AISI 1018) / S45C (AISI 1045) / SCM440 (AISI 4140) / SNCM439 (AISI 4340)
- • SUS303 (AISI 303) / SUS304 (AISI 304) / SUS316 (AISI 316) 不鏽鋼
- • 輕載可用 A6061 (AISI 6061) 鋁
- • 調質、感應淬火
- • 發黑、鍍鋅或鈍化
Common Applications
動力傳動
- • 齒輪箱輸入/輸出軸
- • 泵與壓縮機軸
- • 輸送與減速機驅動
- • 伺服與步進中間軸
- • 離合器與制動介面
自動化與機械
- • 線性致動器承載軸
- • 夾具與分度軸
- • 包裝機械驅動
- • 機器人關節中間軸
- • 客製 OEM 組件
階梯軸製造能力
車削、研磨與表面處理規模適合中小型 CNC 工廠,無需長工裝交期即可獲得準確多段直徑軸。
CNC 車削
多段直徑車削
• 典型 Ø6–Ø120 mm
• 長度約至 800 mm
• 公差 ±0.01 mm
• 動力刀具加工平面/鍵槽
瑞士型/滑頭車床
• 小型階梯銷與軸
• 棒料 Ø3–Ø32 mm
• 高同軸度
• 批量短節拍
研磨與表面
圓筒研磨
• 軸承座 Ra 0.4 μm
• 公差至 ±0.005 mm
• 夾具內多段直徑
• 配合軸承配磨
熱處理與塗層
• 軸頸感應淬火
• 合金鋼整體淬火
• 發黑/鍍鋅/鈍化
• 可提供硬度報告
Design & Engineering Services
Expert engineering support for your shaft requirements
圖紙審核
- • 直徑堆疊與研磨餘量建議
- • 凸肩與退刀槽建議
- • 材料與硬度選擇
- • 一次裝夾加工 DFM
- • 公差取捨指導
製程規劃
- • 車削與研磨順序
- • 熱處理時機
- • 夾具與軟爪策略
- • 原型再轉量產路徑
- • CMM 或量規檢驗計畫
相關軸件解決方案

Frequently Asked Questions
什麼是階梯軸?
階梯軸沿長度具有兩個或更多直徑,形成用於軸承、齒輪、密封或卡環的凸肩。由單一毛坯加工階梯,比焊接套筒更能保持同軸度與強度。
Partsproto 階梯軸可達什麼公差?
車削直徑典型 ±0.01 mm;研磨軸承座可達 ±0.005 mm、Ra 0.4 μm。我們依圖紙執行,或為中小批量建議務實的工廠公差。
階梯軸最適合哪些材料?
S45C (AISI 1045) 與 SCM440 (AISI 4140) 涵蓋多數工業傳動;SUS303 (AISI 303)/304/316 用於防腐;重視重量時用 A6061 (AISI 6061)。我們依負載與環境協助選材與熱處理。
能否只研磨選定的階梯段?
可以。我們常先車削全外形,必要時熱處理,再僅研磨軸承或密封直徑,以降低成本並滿足關鍵配合。
典型交期是多久?
簡單原型通常 1–2 週;含熱處理與研磨的量產多為 3–5 週,視材料與數量而定。產能允許時可提供加急。
是否支援其他供應商需求清單上的圖紙?
可以。許多買家會對照類似 hxcnc 的軸件覆蓋範圍;請提供圖紙,我們確認可製作的直徑、凸肩與表面處理——無需鎖定單一貨源。